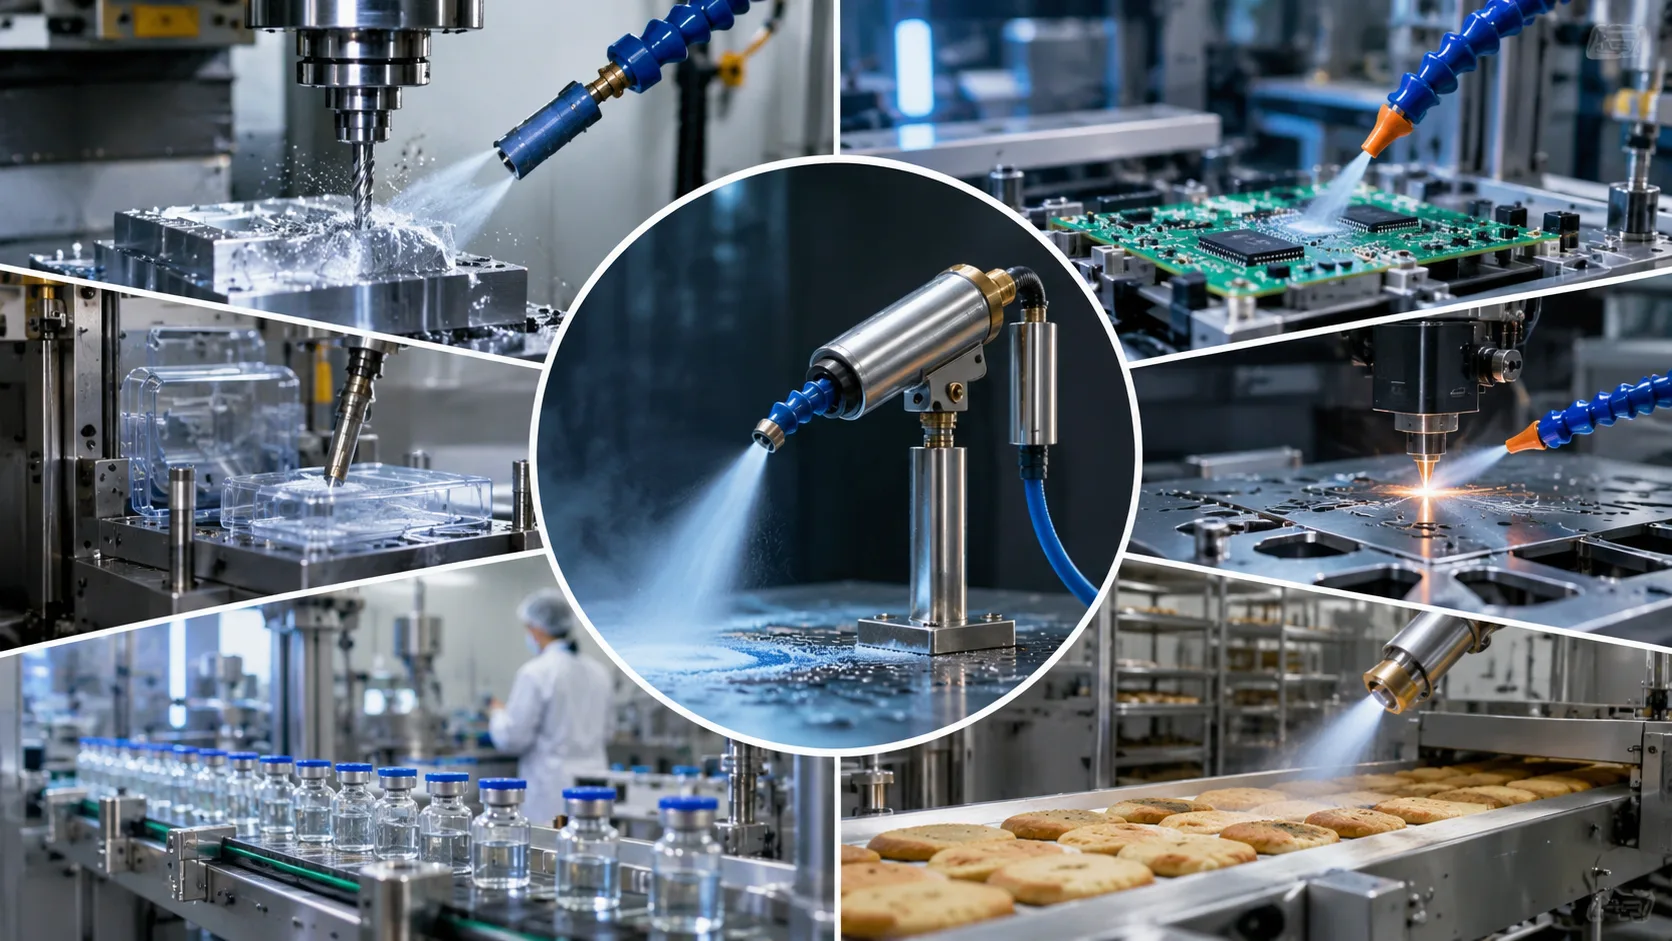
Bir kesici kenarın, dikiş iğnesinin veya ısınmış bir montaj grubunun belirli bir noktada soğutulması gerekebilir. Bu uygulamalarda zorluk, çoğu zaman sıvı soğutucu kalıntısı bırakmadan veya yapılan işi engellemeden hedefe yakın, tekrarlanabilir bir soğuk hava akışı sağlamaktır.
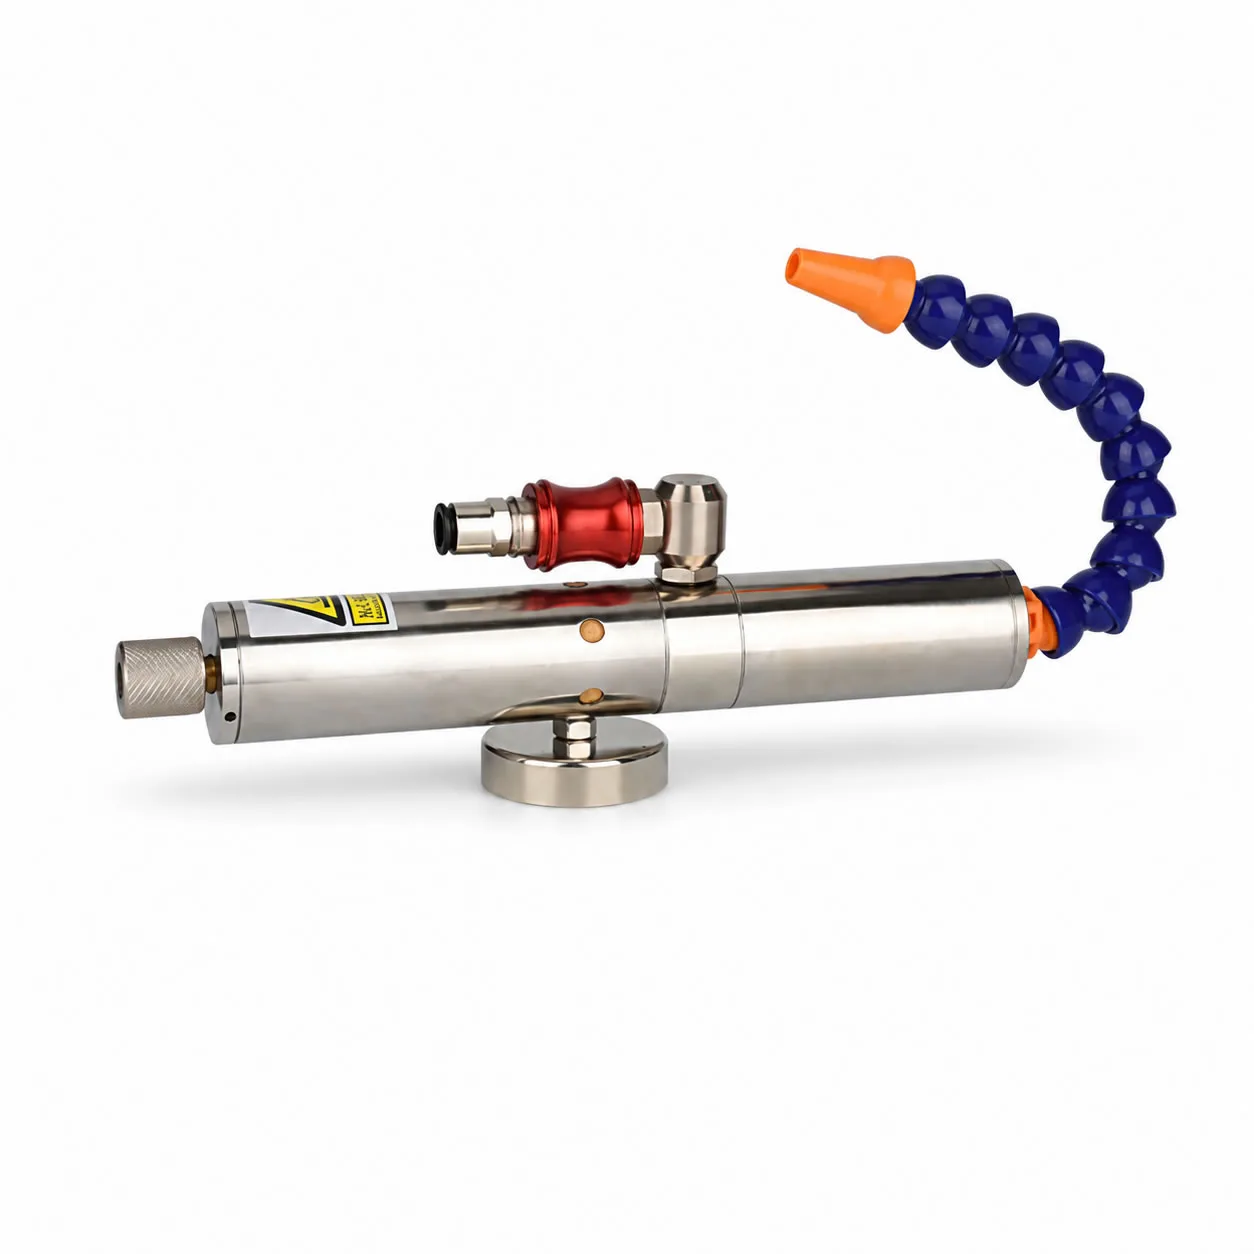
Noktasal Soğutma İçin HOMIPNEU TC-010-B Soğuk Hava Tabancası vorteks tüplü soğutmayı manyetik taban ve esnek yönlendirme nozulu ile birleştirir. Taban, uygun ferromanyetik yüzeyler üzerinde konumlandırmayı sağlarken nozul, soğuk hava akışının bir takıma, iş parçasına veya bileşene yöneltilmesine olanak tanır.
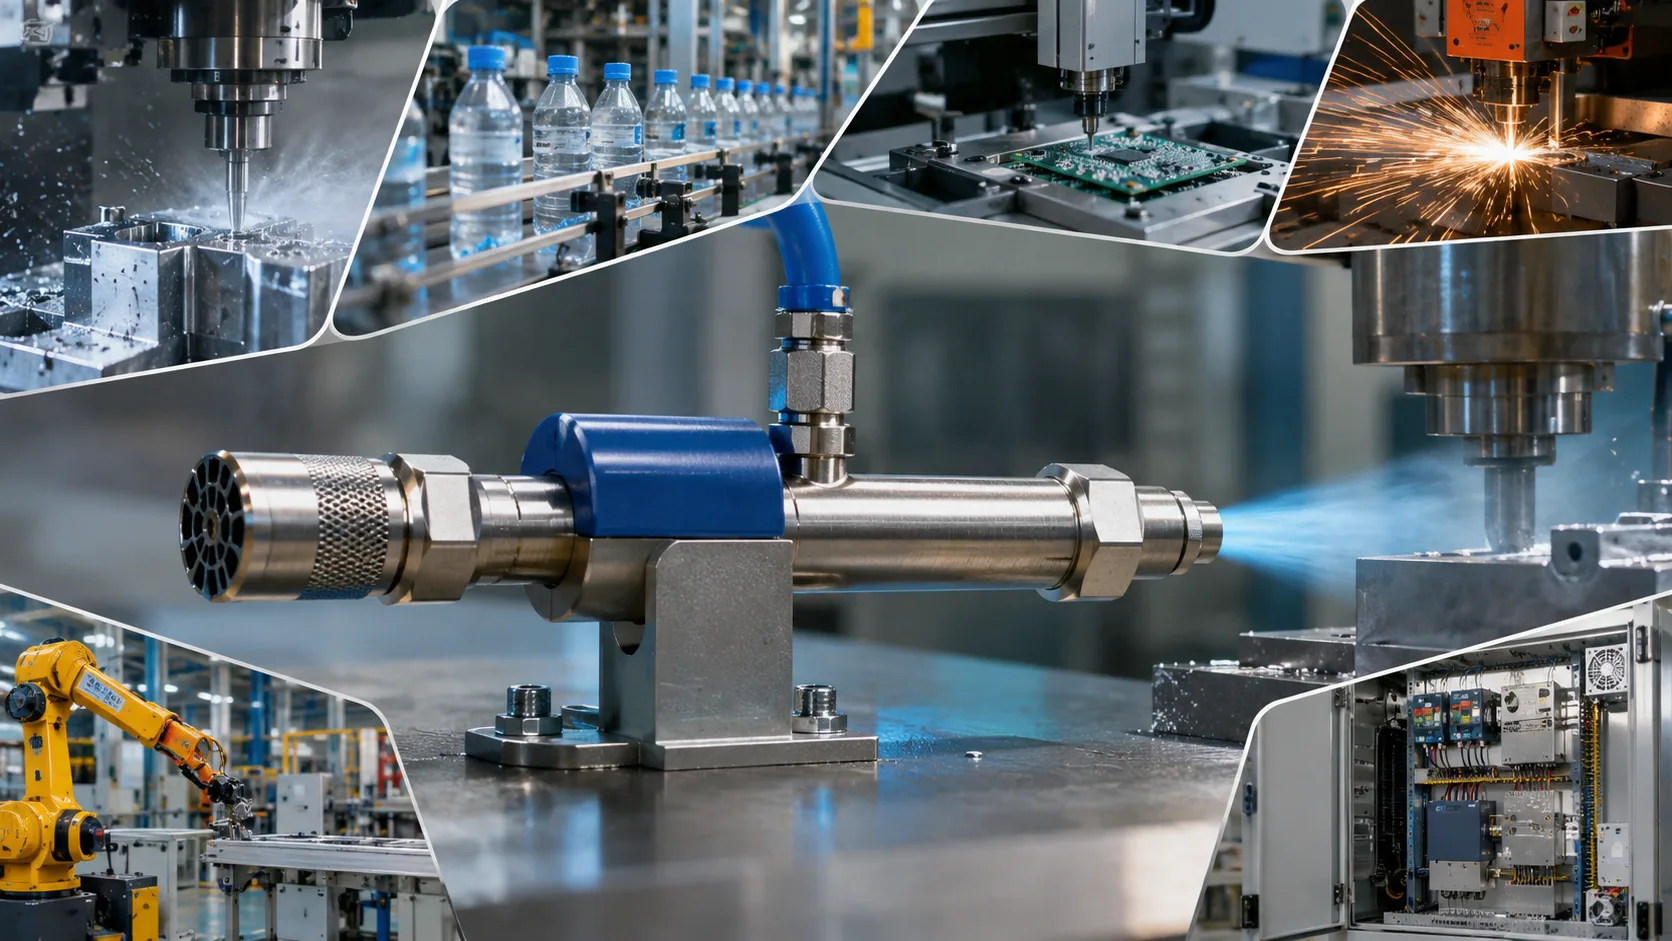
Bu kılavuz, bu düzenlemenin değerlendirilebileceği altı sektörü ele alıyor. Örnekler, doğrulanmış müşteri sonuçlarına ilişkin raporlar değil, ürünün belirtilen kullanım alanlarına dayanan uygulama senaryolarıdır. Doğru seçim; malzemeye, ısı yüküne, proses gereksinimlerine ve mevcut basınçlı havaya bağlıdır.
Bir Soğuk Hava Tabancasını İş İstasyonunda Kullanışlı Kılan Nedir?
Vorteks tüpü, basınçlı havadan soğuk ve sıcak hava akışları üretir. Soğuk hava tabancası ise soğuk akışı konumlandırmak ve yönlendirmek için pratik bir yöntem sunar. TC-010-B modelinde manyetik taban ve esnek nozul, iş istasyonundaki bu işlevin temelini oluşturur.
Bu düzenleme, soğutma noktasının işler arasında değiştiği veya sabit bir nozulun bir fikstürün çevresinde hizalanmasının zor olduğu durumlarda yardımcı olabilir. Yeniden konumlandırma, makine güvenli durumdayken yapılmalı ve üretim yeniden başlamadan önce hareket açıklığı kontrol edilmelidir.
Soğuk hava akışı, hedefe sıvı soğutucu uygulanmasını gerektirmez. Ancak havanın temizliği yine de basınçlı hava kaynağına bağlıdır. Ayrıca kesme sıvısından farklı bir soğutma ve sürtünme kontrolü mekanizması sunar; bu nedenle prosese uygunluğu varsayılmamalı, doğrulanmalıdır.
Soğuk Hava Tabancasının Sektörel Uygulamalarına Genel Bakış
| Sektör | Olası soğutma noktası | Soğuk havayı değerlendirme nedeni | Deneme sırasında ölçülecekler |
|---|---|---|---|
| Metal işleme ve takım imalatı | Kesme bölgesi, takım veya iş parçasının erişilebilir alanı | Havayla soğutmaya uygun işlemlerde yerel ısı yönetimi | Takım aşınması, boyutlar ve yüzey kalitesi |
| Plastik ve kauçuk işleme | İşlenmiş yüzey, erişilebilir kalıp alanı veya ultrasonik ekipman | Küçük bir hedefin sıvı uygulanmadan soğutulması | Parça kalitesi, sıcaklık ve proses kararlılığı |
| Ahşap ve kompozit işleme | Takım ve kesme temas bölgesi | Malzemenin ve prosesin izin verdiği durumlarda yönlendirilmiş soğutma | Kenar kalitesi, ısı etkileri ve toz kontrolü |
| Elektronik montajı ve testi | Bileşen, lehimli alan veya test fikstürü | Ayarlanabilir nozul ile erişilebilir noktalarda yerel soğutma | Sıcaklık tepkisi, temizlik ve tekrarlanabilirlik |
| Yapıştırıcı uygulamaları ve genel montaj | Sıcak eriyik yapıştırıcı alanı veya seçilen ısıtılmış parça | Montaj sırası içinde kontrollü bir soğutma adımı | Yapışma performansı, elleçleme durumu ve tutarlılık |
| Tekstil ve dikiş üretimi | Dikiş iğnesi veya ilgili temas alanı | Uygun yüksek hızlı işlemlerde yerel ısının yönetimi | Dikiş kalitesi, malzeme durumu ve nozul açıklığı |
1. Metal İşleme ve Takım İmalatı
Ürün sayfasında delme, frezeleme, tornalama, testereyle kesme, taşlama ve kılavuz çekme; havayla soğutmanın prosese uygun olduğu durumlarda değerlendirilebilecek işlemler olarak belirtilmektedir. Bir makine atölyesinde sorulması gereken soru, hangi işlemde yönlendirilmiş soğuk havayla giderilebilecek yerel bir ısı sorunu olduğudur.
Manyetik taban, ünitenin uygun bir yüzey üzerinde fikstürün yanına yerleştirilmesine yardımcı olabilir. Ardından esnek nozul, hedeflenen kesme alanına yönlendirilebilir; böylece başlangıçta kalıcı bir nozul braketi tasarlamadan deneme yapılabilir.
Öncelikle takım ve malzeme gereksinimlerini doğrulayın. Bazı işlemler, kesme sıvısının sağladığı yağlamaya veya belirli bir soğutucu uygulama yöntemine bağlıdır. Soğuk hava akışı bu yağlamayı sağlamaz ve yalnızca sıcaklığı düşürmek sürtünme, talaş tahliyesi veya takım ömrü sorunlarını çözmeyebilir.
Onaylanmış bir denemede malzeme, takım, hız, ilerleme ve kesme koşullarını karşılaştırılabilir tutun. Temsili bir çalışma süresince takım aşınmasını, boyutsal sonuçları ve yüzey kalitesini kaydedin. Hava akışını ve koruyucuları talaşlar kontrol altında kalacak şekilde konumlandırın ve makinenin tüm hareket aralığı boyunca açıklığı kontrol edin.
2. Plastik, Kauçuk ve Kalıp Tabanlı Üretim
Plastik veya kauçuk işleme; ısıya duyarlı işleme yüzeyleri, erişilebilir kalıp alanları veya ek soğutma gerektiren yakındaki bileşenler içerebilir. Üründe ayrıca ultrasonik ekipman da olası soğutma hedefleri arasında listelenmektedir.
Küçük ve erişilebilir bir alanın soğutulması gerektiğinde ve sıvı uygulanması istenmediğinde soğuk hava tabancasını değerlendirin. Esnek nozul farklı konumların denenmesini mümkün kılar; ancak son onaylanan konum, sonucun tekrarlanabilmesi için kaydedilmelidir.
Yerel soğutmanın prosesi istenmeyen bir şekilde değiştirip değiştirmediğini kontrol edin. Düzensiz sıcaklık, kalıplanmış bir parçanın boyutlarını, yüzey durumunu veya davranışını etkileyebilir. Ayrıca dış yüzeyin soğutulması, kalıbın daha derinlerindeki bir sıcaklık sorununu mutlaka gidermeyebilir.
Ultrasonik ekipman için ekipman tedarikçisinin soğutma ve açıklık gereksinimlerine uyun. Daha soğuk bir yüzeyi daha iyi bir prosesin yeterli kanıtı olarak görmek yerine sıcaklık ve ürün kalitesini birlikte değerlendirin.
3. Ahşap ve Kompozit İşleme
TC-010-B sayfasında uygun ahşap ve kompozit işleme uygulamalarına yer verilmektedir. Bu uygulamalar, özellikle soğutmanın araştırılma nedeni takım temas bölgesindeki ısı veya görünür ısıl hasar olduğunda, kullanılan malzeme ve kesme işlemi temelinde değerlendirilmelidir.
Yönlendirilmiş bir nozul, diğer alanları boş bırakırken havayı çalışma noktasının yakınına iletebilir. Manyetik taban için uygun bir montaj yüzeyi bulunduğunu doğrulayın; manyetik olmayan bir makine tablası veya koruyucu, farklı ve onaylanmış bir montaj düzenlemesi gerektirir.
Toz kontrolü, uygulama kararının bir parçasıdır. Hava akışı ince malzemeyi hareket ettirebilir ve emişin etkinliğini değiştirebilir. Soğutma denemesinin tozu çevredeki çalışma alanına yaymaması için nozul yönünü makinenin toz toplama sistemiyle birlikte değerlendirin.
Kenar kalitesini, ısı izlerini, takım durumunu ve malzemeye özgü kusurları inceleyin. Kompozit sistemler önemli ölçüde farklılık gösterdiğinden, bir malzemede elde edilen sonuç otomatik olarak başka bir laminat veya reçine sistemine aktarılmamalıdır.
4. Elektronik Montajı ve Bileşen Testi
Esnek bir soğuk hava nozulu, seçilen bir elektronik bileşenin veya test fikstürünün değerlendirilmesinde yararlı olabilir. Ürün sayfasında ayrıca kontrollü bir adımın gerektiği durumlarda lehim bağlantıları ve ısınmış bileşenler soğutma hedefleri olarak belirtilmektedir.
Test için istenen bileşen sıcaklığını ve izin verilen sıcaklık değişim hızını tanımlayın. Nozul mesafesini, açısını, hava akışı ayarını ve maruz kalma süresini kaydedin. Ölçümü bileşen üzerinde yapın; çünkü çıkış havasının sıcaklığı, numunenin ulaştığı sıcaklığı göstermez.
Elektronik uygulamalar uygun derecede temiz ve kuru hava gerektirir. Kabul edilebilir nem, yağ ve partikül seviyelerini belirleyin ve iş istasyonu tasarımına ESD gereksinimlerini dahil edin. Soğuk hava tabancasının pnömatik soğutma işlevi, çevresindeki düzeneğin elektriksel özelliklerini belirlemez.
Bir yüzey yerel çiy noktasının altına soğutulursa yoğuşmaya dikkat edin. Lehimleme proseslerinde, üretim zamanlamasını değiştirmeden önce hızlandırılmış soğutmayı onaylı montaj prosedürüne ve bağlantı kalitesi gereksinimlerine göre doğrulayın.
5. Sıcak Eriyik Yapıştırıcı ve Genel Montaj
Bazı montaj işlemlerinde, bir sonraki adımdan önce elleçleme için kabul edilebilir duruma ulaşması gereken ısıtılmış bir bağlantı, yapıştırıcı alanı veya parça bulunur. TC-010-B, malzemenin ve prosesin izin verdiği durumlarda yerel bir soğutma aşaması için değerlendirilebilir.
Sıcak eriyik yapıştırıcıda soğutma süresi, yapışmanın oluşumunda yalnızca bir etkendir. Yapıştırıcı tedarikçisinin uygulama sıcaklığı, açık süre ve sertleşme davranışına ilişkin gereksinimleri geçerliliğini korur. Havanın çok erken uygulanması yayılmayı, ıslatmayı veya montaj süresini değiştirebilir.
Bu nedenle bir denemede elleçleme süresinin yanı sıra yapışma performansı da ölçülmelidir. Nozul konumunu tutarlı tutun ve hava akışının hafif parçaları hareket ettirmediğini, kirleticileri yaymadığını veya komşu bir prosesi etkilemediğini kontrol edin.
Ürün sayfasında belirtildiği gibi belirli ısıl montaj veya sıkı geçme işlemleri de değerlendirilebilir. Soğuk havayı soğutma yöntemi olarak seçmeden önce gereken gerçek sıcaklığı ve boyutsal değişimi belirleyin; sayfada parçanın ulaşacağı belirli bir son sıcaklık vaat edilmemektedir.
6. Tekstil ve Dikiş Ekipmanları
Üründe, uygun yüksek hızlı tekstil işlemleri sırasında dikiş iğneleri ve ilgili temas alanları olası soğutma hedefleri olarak belirtilmektedir. Bu, nozul konumunun ve açıklığının soğutma kaynağı kadar önemli olabileceği noktasal bir uygulamadır.
İğne bölgesindeki ısının bir malzemeyi etkilediğinden şüpheleniliyorsa gözlenen sorunu gerçek üretim hızında kaydedin. Ardından iğneyi, ipliği, kumaşı ve ayarları sabit tutarak onaylı bir soğutma düzenlemesini değerlendirin.
Üniteyi uygun ve sağlam bir yüzeye monte edin ve nozulu iğnenin, besleme mekanizmasının ve operatörün hareket alanlarının dışında tutun. Hava akışının ipliğin hareketini bozmadığını, hafif kumaşı kaldırmadığını veya yerel emişi engellemediğini kontrol edin.
Temsili bir çalışma süresince dikiş kalitesini ve malzeme durumunu değerlendirin. Denemenin belgelenmiş bir proses sorununa odaklanması için iğne seçimi, makine ayarları ve kusurun diğer olası nedenleri soğutmayla birlikte gözden geçirilmelidir.
İlk Seçim İçin TC-010-B Ürün Verileri
| Öğe | Yayımlanan teknik özellik |
|---|---|
| Model | TC-010-B |
| Soğutma teknolojisi | Basınçlı hava kullanan vorteks tüpü |
| Gövde malzemesi | 316 paslanmaz çelik |
| Konumlandırma düzeni | Manyetik taban ve esnek yönlendirme nozulu |
| Listelenen performans basıncı | 6.9 bar |
| Listelenen hava tüketimi | 1,100 L/min; değeri ve referans koşullarını doğrulayın |
| Listelenen soğutma kapasitesi | 2,830 Btu/h |
| Gövde çapı ve listelenen uzunluk | 45 mm ve 295 mm |
| Giriş ve çıkış bağlantıları | Listelendiği üzere G1/4 giriş ve G1/2 çıkış |
6.9 bar değeri bir performans referansıdır; belirtilmiş bir maksimum çalışma basıncı değildir. Soğutma kapasitesi, ısı uzaklaştırma değeridir ve garanti edilen bir çıkış sıcaklığı değildir. Planlanan kurulum için izin verilen çalışma koşullarını ve beklenen performansı talep edin.
Besleme bileşenlerini boyutlandırmadan önce hava tüketimi birimlerini ve referans koşullarını doğrulayın; ürün tablosunda hem cfm hem de L/min değerleri yer almaktadır. Gövde boyutlarının dışında nozul, besleme hortumu ve sıcak hava çıkışı için de yer bırakın.
Soğuk Hava Tabancası mı, Tek Başına Vorteks Tüpü mü?
Soğuk hava tabancası, bir iş istasyonunda kolay konumlandırma ve yönlendirilmiş hava akışı gerektiğinde uygundur. Manyetik tabanı ve esnek nozulu, erişilebilir bir takım, bileşen veya iş parçası için pratik avantajlar sağlar.
Tek başına vorteks tüpü, bir ekipman üreticisinin farklı bir hava iletim düzenine entegre edebileceği bir soğutma çekirdeğidir. SC Serisi Vorteks Tüpü bu tür entegrasyonlar için listelenmiş çeşitli modeller sunar.
Bir muhafazanın tamamını soğutmak için dağıtım, tahliye ve koruma gereksinimlerini karşılayan, kabine özel bir düzenlemeyi değerlendirin. Göreve göre seçim yapmak, hangi aksesuarların ve mühendislik çalışmalarının gerekli olduğunu belirlemeye yardımcı olur.
Manyetik Tabanın ve Nozulun Konumlandırılması
Montaj yüzeyi manyetik tabana uygun olmalı ve makine titreşimi, hortumun uyguladığı yük ve normal çalışma koşulları altında kararlı kalmalıdır. Şekli ve yüzey durumu dahil olmak üzere gerçek yüzeyde tutunmayı doğrulayın. Ürün sayfasında her koşul için geçerli bir tutma kuvveti değeri yayımlanmamaktadır.
Nozulu, hava hareketli parçalardan, talaşlardan veya tozdan geçerek güvensiz bir yol izlemeden soğutma hedefine ulaşabilecek şekilde yönlendirin. Testten sonra onaylanan mesafeyi ve açıyı kaydedin. Her işleme uygun, yayımlanmış evrensel bir nozul konumu yoktur.
Sıcak hava çıkışının önünü açık tutun ve çıkışı hedeften, kablolardan ve ısıya duyarlı diğer parçalardan uzağa yönlendirin. Ünite her iki hava akışını da ürettiğinden, yalnızca soğuk nozulun konumunu kontrol etmek kurulumun bir bölümünü değerlendirme dışında bırakır.
Basınçlı Hava Beslemesi ve İşletme Maliyeti
Besleme basıncı, tabanca çalışırken ve diğer makine hava tüketicileri aktifken tabanca girişinde ölçülmelidir. Filtreler, regülatörler, hortum uzunluğu ve dar bağlantı geçişleri giriş basıncını düşürebilir ve soğutma sonucunu değiştirebilir.
Hedef prosesin gerektirdiği ek şartlandırmayı belirleyerek uygun şekilde filtrelenmiş, kuru hava kullanın. Uyumlu bileşenleri HOMIPNEU hava hazırlama ürün yelpazesinde tabancanın doğrulanmış gereksinimlerine göre inceleyin.
İşletme maliyetini doğrulanmış hava debisi, çalışma süresi ve tesisin şartlandırılmış basınçlı hava maliyeti üzerinden hesaplayın. Kısa bir soğutma adımının enerji ve kaynak ihtiyacı, vardiya boyunca sürekli çalışmanınkinden farklıdır. Onaylı, zaman ayarlı veya talebe dayalı bir kontrol, gerekli proses sonucunu koruduğu sürece yararlı olabilir.
Üretimde Kullanımı Onaylamadan Önce Neler Ölçülmeli?
Proses açısından önemli bir sonuç belirleyin: yüzey kalitesi, kabul edilen parça boyutları, yapışma performansı, dikiş kalitesi veya tekrarlanabilir bileşen sıcaklığı. Bir referans düzeyi oluşturun, ardından önerilen soğutma düzenini ilgili koşullar aynıyken karşılaştırın.
- Hedef sıcaklık ve çalışma döngüsü boyunca değişimi
- Normal kabul yöntemi kullanılarak değerlendirilen ürün veya test kalitesi
- Çalışma sırasındaki hava basıncı ve doğrulanmış hava tüketimi
- Montaj kararlılığı ve nozul açıklığı
- Talaş, toz, nem ve çevredeki işlemler üzerindeki etkiler
- Normal bir iş parçası veya iş değişiminden sonra tekrarlanabilirlik
Bulguları kullanarak onaylanan düzeni belgelendirin. Takım ömründe belirli bir artış veya çevrim süresinde belirli bir azalma olacağını varsaymayın; bu sonuçlar kullanılan malzemeye ve işleme bağlıdır.
Sıkça Sorulan Sorular
Bu soğuk hava tabancası hangi sektörlerde değerlendirilebilir?
İlgili uygulamalar arasında talaşlı imalat, plastik ve kauçuk işleme, ahşap işleme ve kompozitler, elektronik, yapıştırmalı montaj ve tekstilde dikiş yer alır. Uygunluk, soğutmanın yapılacağı belirli noktada değerlendirilir.
Kesme sıvısının yerini alabilir mi?
Havayla soğutmanın veya kuru işlemenin uygun olduğu durumlarda değerlendirilebilir. Kesme sıvısının sağladığı yağlamayı sağlamaz; bu nedenle takım, malzeme ve proses gereksinimleri kontrol edilmelidir.
Manyetik taban her makine yüzeyine tutunur mu?
Uygun bir ferromanyetik yüzey ve gerçek çalışma koşullarında yeterli tutunma gerektirir. Önerilen yüzey manyetik değilse veya uygun değilse montajı doğrulayın.
Hangi çıkış sıcaklığını garanti eder?
Mevcut ürün sayfasında garanti edilen bir çıkış sıcaklığı belirtilmemektedir. Planlanan giriş koşulları, ayarlar ve soğutma yükü altındaki performansı sorun.
Elektrik gerektirir mi?
Soğutma işlevi basınçlı havayla çalışır. Kompresör enerji kullanır ve harici elektrikli kontrollerin kendi besleme gereksinimleri vardır.
Model değerlendirmesi için hangi bilgileri sağlamalıyım?
Prosesi, malzemeyi, soğutma hedefini, gerekli sonucu, mevcut basıncı ve hava debisini, hava kalitesini, montaj alanını ve çalışma programını açıklayın.
Yönlendirilmiş Soğutmayı Doğrudan Çalışma Noktasına Taşıyın
TC-010-B, basınçlı havayla çalışan bir soğutma kaynağını ayarlanabilir bir iş istasyonu düzeniyle birleştirir. Endüstrideki kullanım değeri, soğuk hava akışını belirli bir hedefe yönlendirme ve sonucu üretim koşullarında doğrulama becerisinden gelir.
İnceleyin: HOMIPNEU Noktasal Soğutma için Soğuk Hava Tabancası teknik özellikleri Uygulama değerlendirmesi veya fiyat teklifi talep ederken proses ve hava beslemesi ayrıntılarınızı paylaşın.