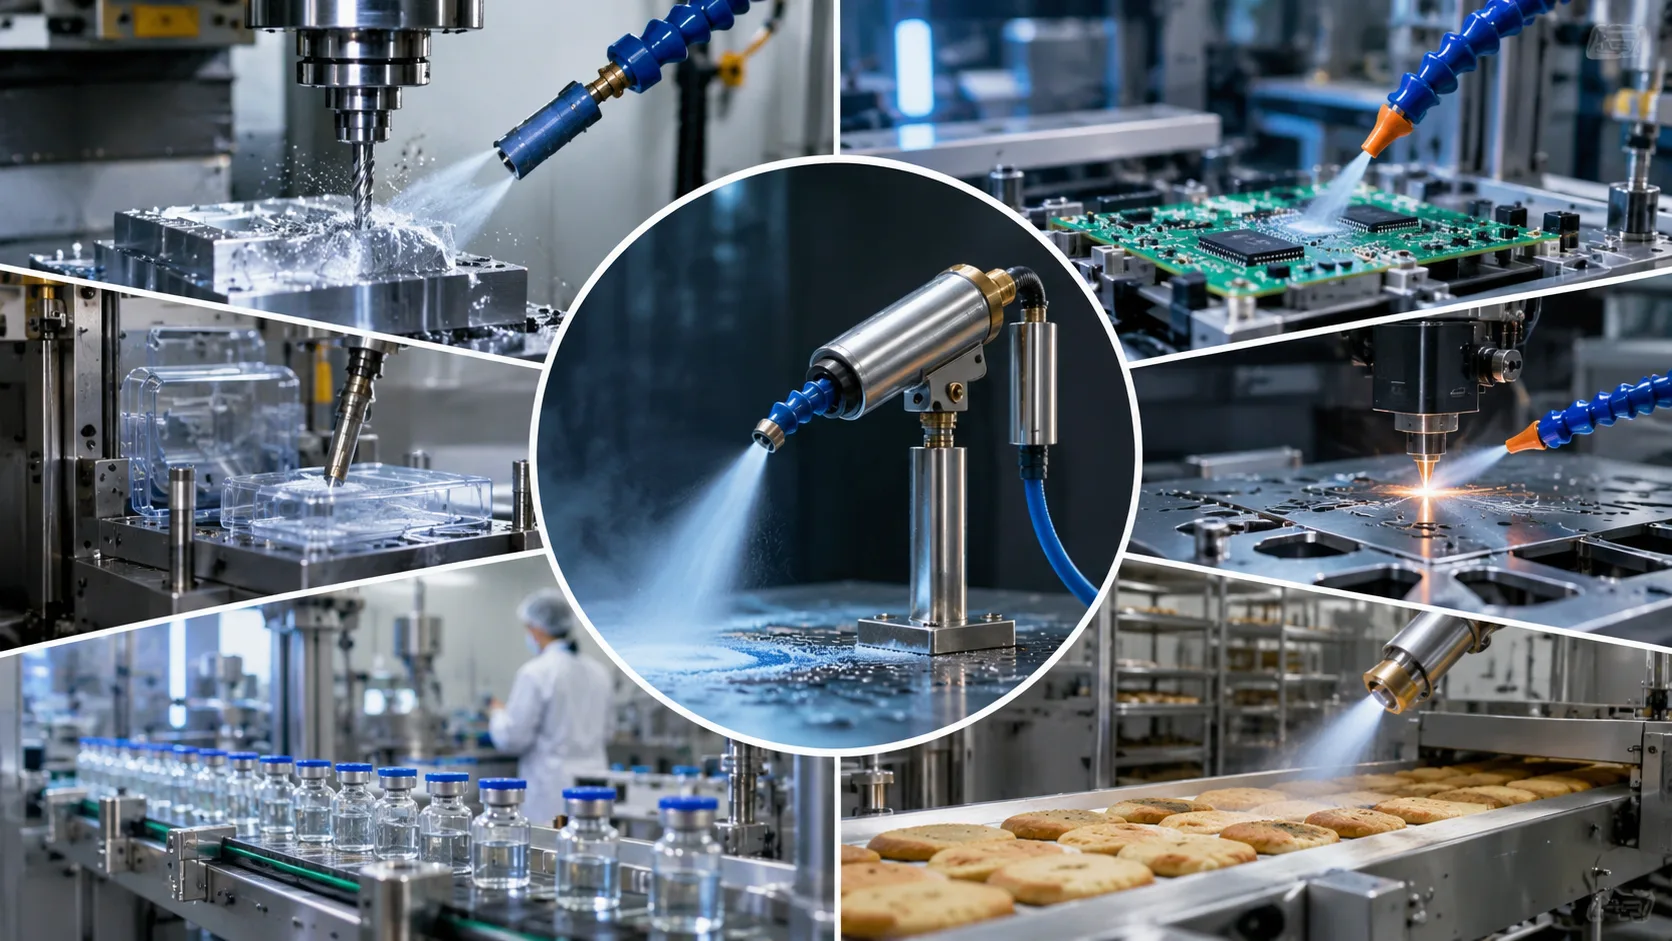
Krawędź skrawająca, igła do szycia lub nagrzany zespół mogą wymagać chłodzenia w jednym, ściśle określonym miejscu. W takich zastosowaniach wyzwaniem jest często skierowanie powtarzalnego strumienia zimnego powietrza blisko celu bez pozostawiania osadów ciekłego chłodziwa ani zakłócania pracy.
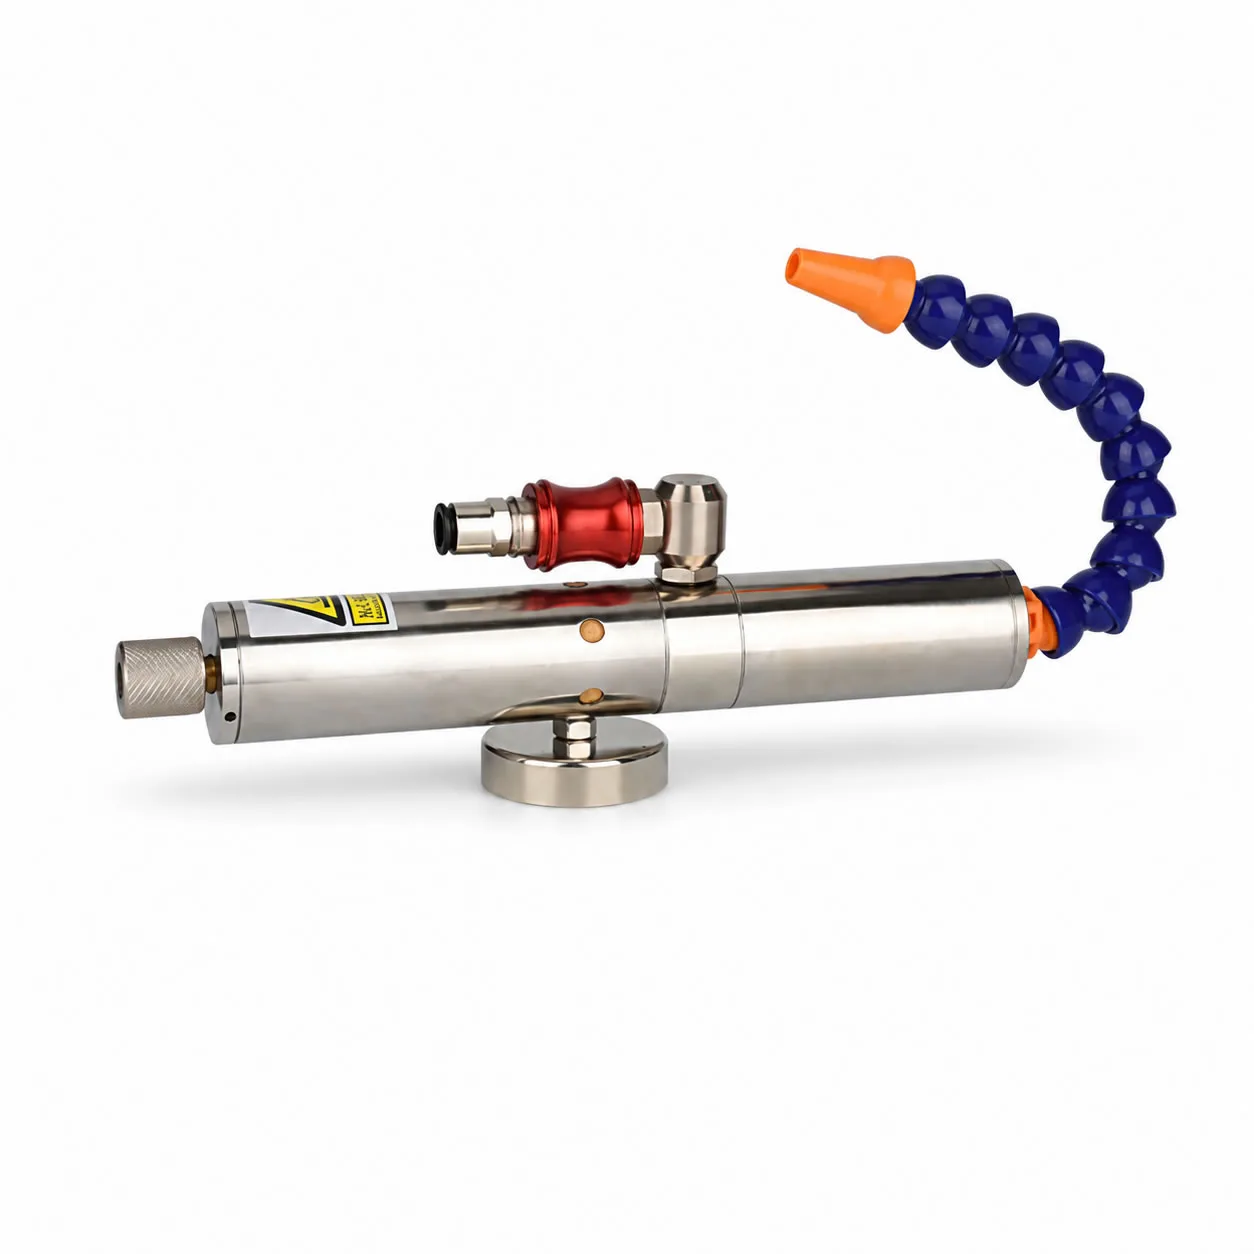
Pistolet HOMIPNEU TC-010-B do punktowego chłodzenia zimnym powietrzem łączy chłodzenie za pomocą rury wirowej z podstawą magnetyczną i elastyczną dyszą kierunkową. Podstawa umożliwia ustawienie urządzenia na odpowiednich powierzchniach ferromagnetycznych, a dysza pozwala skierować zimny strumień na narzędzie, obrabiany przedmiot lub komponent.
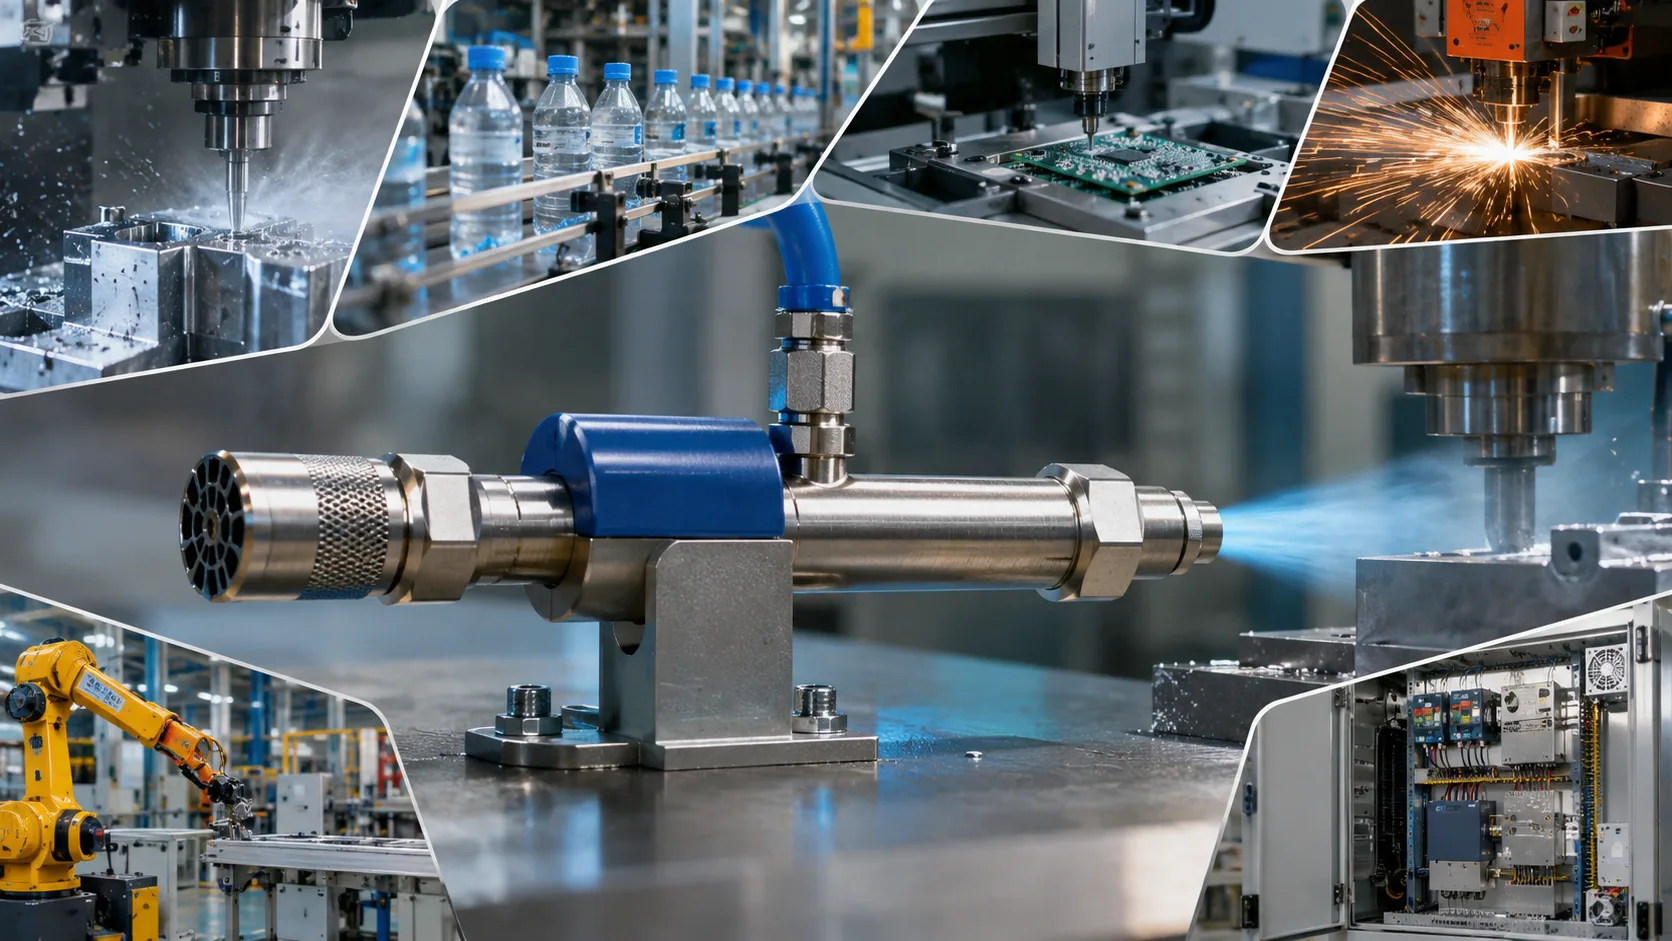
W tym przewodniku omówiono sześć branż, w których można rozważyć takie rozwiązanie. Przykłady przedstawiają scenariusze zastosowań oparte na deklarowanych zastosowaniach produktu, a nie potwierdzone wyniki uzyskane przez klientów. Właściwy dobór zależy od materiału, obciążenia cieplnego, wymagań procesu i dostępności sprężonego powietrza.
Co sprawia, że pistolet zimnego powietrza jest przydatny na stanowisku pracy?
Rura wirowa wytwarza ze sprężonego powietrza strumienie zimnego i gorącego powietrza. Pistolet zimnego powietrza zapewnia praktyczny sposób ustawiania i kierowania zimnego strumienia. W modelu TC-010-B kluczową rolę na stanowisku pracy odgrywają podstawa magnetyczna i elastyczna dysza.
Takie rozwiązanie może być pomocne, gdy punkt chłodzenia zmienia się między zadaniami lub gdy ustawienie stałej dyszy przy oprzyrządowaniu byłoby trudne. Zmianę położenia należy wykonywać po doprowadzeniu maszyny do bezpiecznego stanu, a przed wznowieniem produkcji sprawdzić odstępy.
Strumień zimnego powietrza pozwala uniknąć stosowania ciekłego chłodziwa w miejscu chłodzenia. Jego czystość nadal zależy od zasilania sprężonym powietrzem. Zapewnia też inny mechanizm chłodzenia i ograniczania tarcia niż ciecz obróbkowa, dlatego przydatność do danego procesu należy potwierdzić, a nie zakładać z góry.
Zastosowania pistoletu zimnego powietrza w różnych branżach w skrócie
| Branża | Potencjalny punkt chłodzenia | Powód rozważenia zimnego powietrza | Parametry do pomiaru podczas próby |
|---|---|---|---|
| Obróbka metali i produkcja narzędzi | Strefa skrawania, narzędzie lub dostępny obszar obrabianego przedmiotu | Miejscowe odprowadzanie ciepła w odpowiednich procesach chłodzonych powietrzem | Zużycie narzędzia, wymiary i wykończenie powierzchni |
| Przetwórstwo tworzyw sztucznych i gumy | Obrabiana powierzchnia, dostępny obszar formy lub urządzenie ultradźwiękowe | Chłodzenie niewielkiego obszaru bez stosowania cieczy | Jakość części, temperatura i stabilność procesu |
| Obróbka drewna i kompozytów | Narzędzie i strefa skrawania | Chłodzenie kierunkowe, gdy pozwalają na to materiał i proces | Jakość krawędzi, skutki nagrzewania i kontrola pyłu |
| Montaż i testowanie elektroniki | Komponent, obszar lutowania lub przyrząd testowy | Miejscowe chłodzenie dostępnego obszaru za pomocą regulowanej dyszy | Reakcja temperaturowa, czystość i powtarzalność |
| Klejenie i montaż ogólny | Obszar kleju termotopliwego lub wybrana nagrzana część | Kontrolowany etap chłodzenia w sekwencji montażowej | Właściwości połączenia, stan umożliwiający przenoszenie i powtarzalność |
| Produkcja tekstylna i szycie | Igła do szycia lub powiązany obszar styku | Ograniczanie miejscowego nagrzewania podczas odpowiednich prac z dużą prędkością | Jakość ściegu, stan materiału i odstęp dyszy |
1. Obróbka metali i produkcja narzędzi
Na stronie produktu wskazano wiercenie, frezowanie, toczenie, piłowanie, szlifowanie i gwintowanie jako operacje warte oceny tam, gdzie chłodzenie powietrzem jest odpowiednie dla procesu. W zakładzie obróbczym warto ustalić, w której operacji występuje miejscowy problem z nagrzewaniem, możliwy do rozwiązania za pomocą skierowanego strumienia zimnego powietrza.
Podstawa magnetyczna może ułatwić ustawienie urządzenia obok oprzyrządowania na odpowiedniej powierzchni. Elastyczną dyszę można następnie skierować na wybrany obszar skrawania, co umożliwia przeprowadzenie próby bez konieczności projektowania od początku stałego uchwytu dyszy.
Najpierw należy sprawdzić wymagania dotyczące narzędzia i materiału. Niektóre operacje wymagają smarowania cieczą obróbkową lub określonego sposobu doprowadzania chłodziwa. Strumień zimnego powietrza nie zapewnia takiego smarowania, a samo obniżenie temperatury może nie rozwiązać problemów z tarciem, odprowadzaniem wiórów lub trwałością narzędzia.
Podczas zatwierdzonej próby należy zachować porównywalne warunki dotyczące materiału, narzędzia, prędkości, posuwu i skrawania. W trakcie reprezentatywnej serii należy rejestrować zużycie narzędzia, wyniki pomiarów wymiarowych i wykończenie powierzchni. Strumień powietrza i osłony należy ustawić tak, aby ograniczyć rozprzestrzenianie się wiórów, oraz sprawdzić odstępy w całym zakresie ruchu maszyny.
2. Przetwórstwo tworzyw sztucznych i gumy oraz produkcja z użyciem form
W przetwórstwie tworzyw sztucznych lub gumy dodatkowego chłodzenia mogą wymagać wrażliwe na ciepło obrabiane powierzchnie, dostępne obszary form lub pobliskie komponenty. Wśród możliwych obiektów chłodzenia wymieniono również urządzenia ultradźwiękowe.
Warto rozważyć pistolet zimnego powietrza, gdy chłodzenia wymaga niewielki, dostępny obszar, a stosowanie cieczy jest niepożądane. Elastyczna dysza pozwala ocenić różne ustawienia, jednak ostateczne zatwierdzone położenie należy udokumentować, aby wynik można było powtórzyć.
Należy sprawdzić, czy miejscowe chłodzenie nie zmienia procesu w niepożądany sposób. Nierównomierna temperatura może wpływać na wymiary, stan powierzchni lub zachowanie formowanej części. Chłodzenie powierzchni zewnętrznej nie musi też rozwiązać problemu z temperaturą wewnątrz oprzyrządowania.
W przypadku urządzeń ultradźwiękowych należy przestrzegać wymagań dostawcy dotyczących chłodzenia i odstępów. Temperaturę i jakość produktu należy oceniać łącznie, zamiast uznawać chłodniejszą powierzchnię za wystarczający dowód poprawy procesu.
3. Obróbka drewna i kompozytów
Na stronie modelu TC-010-B wymieniono odpowiednie zastosowania w obróbce drewna i kompozytów. Należy je oceniać pod kątem konkretnego materiału i operacji skrawania, zwłaszcza gdy powodem rozważania chłodzenia jest nagrzewanie w strefie kontaktu narzędzia lub widoczne uszkodzenia termiczne.
Dysza kierunkowa może doprowadzać powietrze w pobliże miejsca pracy, pozostawiając inne obszary wolne. Należy upewnić się, że podstawa magnetyczna ma odpowiednią powierzchnię montażową; niemagnetyczny stół maszyny lub osłona wymagają innego zatwierdzonego sposobu montażu.
Kontrola pyłu jest częścią oceny zastosowania. Strumień powietrza może przemieszczać drobny materiał i zmieniać skuteczność odciągu. Kierunek dyszy należy ocenić z uwzględnieniem systemu odciągowego maszyny, aby próba chłodzenia nie powodowała jedynie rozpraszania pyłu po otoczeniu stanowiska.
Należy sprawdzić jakość krawędzi, ślady przegrzania, stan narzędzia i wszelkie wady charakterystyczne dla danego materiału. Systemy kompozytowe znacznie się różnią, dlatego wyniku uzyskanego dla jednego materiału nie należy automatycznie odnosić do innego laminatu lub systemu żywicznego.
4. Montaż elektroniki i testowanie komponentów
Elastyczna dysza zimnego powietrza może być przydatna podczas oceny wybranego komponentu elektronicznego lub przyrządu testowego. Na stronie produktu jako obiekty chłodzenia wskazano również złącza lutowane i nagrzane komponenty, gdy wymagany jest kontrolowany etap chłodzenia.
Na potrzeby testu należy określić docelową temperaturę komponentu i dopuszczalną szybkość jej zmiany. Należy zapisać odległość i kąt dyszy, ustawienie przepływu powietrza oraz czas ekspozycji. Pomiar należy wykonać na komponencie, ponieważ temperatura powietrza na wylocie nie określa temperatury osiągniętej przez próbkę.
Elektronika wymaga odpowiednio czystego i suchego powietrza. Należy określić dopuszczalną zawartość wilgoci, oleju i cząstek oraz uwzględnić w projekcie stanowiska wszelkie wymagania ESD. Funkcja chłodzenia pneumatycznego pistoletu zimnego powietrza nie określa właściwości elektrycznych otaczającego układu.
Jeśli powierzchnia zostanie schłodzona poniżej lokalnego punktu rosy, należy uważać na kondensację. W procesach lutowania przed zmianą czasu produkcji należy zweryfikować przyspieszone chłodzenie pod kątem zgodności z zatwierdzoną procedurą montażu i wymaganiami jakościowymi dla połączeń.
5. Kleje termotopliwe i montaż ogólny
Niektóre operacje montażowe obejmują nagrzane połączenie, obszar klejenia lub część, która przed kolejnym etapem musi osiągnąć stan umożliwiający bezpieczne przenoszenie. Model TC-010-B można rozważyć do miejscowego chłodzenia, gdy pozwalają na to materiał i proces.
W przypadku kleju termotopliwego czas chłodzenia jest tylko jednym z elementów tworzenia połączenia. Nadal obowiązują wymagania dostawcy kleju dotyczące temperatury aplikacji, czasu otwartego i przebiegu wiązania. Zbyt wczesne doprowadzenie powietrza może wpłynąć na rozpływanie, zwilżanie lub czas montażu.
Dlatego podczas próby należy mierzyć zarówno właściwości połączenia, jak i czas do uzyskania stanu umożliwiającego przenoszenie. Należy zachować stałe położenie dyszy i sprawdzić, czy strumień powietrza nie przemieszcza lekkich części, nie rozprzestrzenia zanieczyszczeń ani nie wpływa na sąsiedni proces.
Jak wskazano na stronie produktu, można również rozważyć wybrane zastosowania w montażu termicznym lub pasowaniu skurczowym. Przed wyborem zimnego powietrza jako metody chłodzenia należy określić rzeczywistą wymaganą temperaturę i zmianę wymiarów; strona nie gwarantuje osiągnięcia określonej końcowej temperatury części.
6. Urządzenia tekstylne i szwalnicze
W opisie produktu wskazano igły do szycia i powiązane obszary styku jako możliwe obiekty chłodzenia podczas odpowiednich operacji tekstylnych prowadzonych z dużą prędkością. Jest to zastosowanie punktowe, w którym położenie dyszy i odstępy mogą mieć równie duże znaczenie jak źródło chłodzenia.
Jeśli podejrzewa się, że nagrzewanie w obszarze igły wpływa na materiał, należy udokumentować objawy przy rzeczywistej prędkości produkcyjnej. Następnie należy ocenić zatwierdzone rozwiązanie chłodzące, zachowując tę samą igłę, nić, tkaninę i ustawienia.
Urządzenie należy zamontować na odpowiedniej, stabilnej powierzchni, a dyszę umieścić poza strefami ruchu igły, podawania materiału i ruchu operatora. Należy sprawdzić, czy strumień powietrza nie zakłóca prowadzenia nici, nie unosi lekkiej tkaniny ani nie utrudnia działania miejscowego odciągu.
Jakość ściegu i stan materiału należy ocenić podczas reprezentatywnej serii produkcyjnej. Oprócz chłodzenia należy przeanalizować dobór igły, ustawienie maszyny i inne możliwe przyczyny wady, tak aby próba dotyczyła udokumentowanego problemu procesowego.
Dane produktu TC-010-B do wstępnego doboru
| Parametr | Opublikowana specyfikacja |
|---|---|
| Model | TC-010-B |
| Technologia chłodzenia | Rura wirowa wykorzystująca sprężone powietrze |
| Materiał korpusu | Stal nierdzewna 316 |
| Sposób ustawiania | Podstawa magnetyczna i elastyczna dysza kierunkowa |
| Podane ciśnienie odniesienia dla wydajności | 6.9 bar |
| Podane zużycie powietrza | 1,100 L/min; należy potwierdzić wartość znamionową i warunki odniesienia |
| Podana wydajność chłodnicza | 2,830 Btu/h |
| Średnica korpusu i podana długość | 45 mm i 295 mm |
| Przyłącza wlotowe i wylotowe | Wlot G1/4 i wylot G1/2, zgodnie ze specyfikacją |
Wartość 6.9 bar jest ciśnieniem odniesienia dla wydajności, a nie podanym maksymalnym ciśnieniem roboczym. Wydajność chłodnicza określa zdolność odprowadzania ciepła, a nie gwarantowaną temperaturę na wylocie. Należy uzyskać informacje o dopuszczalnych warunkach pracy i przewidywanej wydajności dla planowanej instalacji.
Przed doborem elementów zasilania należy potwierdzić jednostki zużycia powietrza i warunki odniesienia; tabela produktu zawiera wartości zarówno w cfm, jak i L/min. Oprócz wymiarów korpusu należy uwzględnić miejsce na dyszę, wąż zasilający i wylot gorącego powietrza.
Pistolet zimnego powietrza czy sama rura wirowa?
Pistolet zimnego powietrza sprawdza się tam, gdzie na stanowisku pracy potrzebne są wygodne ustawianie i kierunkowy przepływ powietrza. Jego podstawa magnetyczna i elastyczna dysza stanowią praktyczne zalety przy chłodzeniu dostępnego narzędzia, komponentu lub obrabianego przedmiotu.
Sama rura wirowa jest elementem chłodzącym, który konstruktor urządzenia może zintegrować z innym układem doprowadzania powietrza. Rura wirowa serii SC jest dostępna w kilku modelach przeznaczonych do tego typu integracji.
W przypadku chłodzenia całej obudowy należy rozważyć rozwiązanie przeznaczone do szaf, uwzględniające wymagania dotyczące rozprowadzania powietrza, jego odprowadzania i ochrony. Dobór według zadania pomaga ustalić, jakie akcesoria i prace projektowe są wymagane.
Ustawianie podstawy magnetycznej i dyszy
Powierzchnia montażowa musi być odpowiednia dla podstawy magnetycznej i zapewniać stabilność przy drganiach maszyny, obciążeniu wężem i normalnej pracy. Należy potwierdzić siłę mocowania na rzeczywistej powierzchni, uwzględniając jej kształt i wykończenie. Na stronie produktu nie podano uniwersalnej wartości siły trzymania.
Dyszę należy skierować tak, aby powietrze docierało do chłodzonego obszaru bez przechodzenia niebezpieczną drogą przez ruchome części, wióry lub pył. Po testach należy zapisać zatwierdzoną odległość i kąt. Nie opublikowano uniwersalnego położenia dyszy odpowiedniego dla każdej operacji.
Wylot gorącego powietrza należy pozostawić drożny i skierować z dala od chłodzonego obszaru, przewodów oraz innych części wrażliwych na ciepło. Urządzenie wytwarza oba strumienie, dlatego sprawdzenie wyłącznie położenia dyszy zimnego powietrza oznacza, że część instalacji pozostaje nieoceniona.
Zasilanie sprężonym powietrzem i koszt eksploatacji
Ciśnienie zasilania należy mierzyć przy pistolecie podczas jego pracy i przy działających innych odbiornikach powietrza maszyny. Filtry, regulatory, długość węża i wąskie kanały przyłączy mogą obniżać ciśnienie na wlocie i zmieniać efekt chłodzenia.
Należy stosować odpowiednio przefiltrowane, suche powietrze, a dodatkowe uzdatnianie określić zgodnie z wymaganiami docelowego procesu. Należy sprawdzić zgodne komponenty z gamy produktów HOMIPNEU do przygotowania sprężonego powietrza pod kątem potwierdzonych wymagań pistoletu.
Oblicz koszt eksploatacji na podstawie zweryfikowanego przepływu, czasu pracy oraz kosztu uzdatnionego sprężonego powietrza w zakładzie. Krótki etap chłodzenia wiąże się z innym zapotrzebowaniem na media niż ciągła praca przez całą zmianę. Zatwierdzone sterowanie czasowe lub uruchamiane w razie potrzeby może być przydatne, o ile pozwala zachować wymagany rezultat procesu.
Co zmierzyć przed zatwierdzeniem do użytku produkcyjnego
Określ wynik istotny dla procesu: jakość wykończenia powierzchni, zgodność wymiarów części z wymaganiami, wytrzymałość połączenia klejowego, jakość ściegu lub powtarzalną temperaturę komponentu. Ustal punkt odniesienia, a następnie porównaj proponowaną konfigurację chłodzenia w tych samych istotnych warunkach.
- Temperatura docelowa i jej zmiana w trakcie cyklu pracy
- Jakość produktu lub wyniki testu oceniane przy użyciu standardowej metody odbioru
- Ciśnienie powietrza i zweryfikowane zużycie podczas pracy
- Stabilność mocowania i odstęp dyszy
- Wpływ na wióry, pył, wilgoć i sąsiednie operacje
- Powtarzalność po standardowej zmianie obrabianego przedmiotu lub zadania
Wykorzystaj wyniki do udokumentowania zatwierdzonej konfiguracji. Nie zakładaj z góry określonego wzrostu trwałości narzędzia ani skrócenia czasu cyklu; wyniki te zależą od konkretnego materiału i operacji.
Często zadawane pytania
W jakich branżach można rozważyć zastosowanie tego pistoletu zimnego powietrza?
Potencjalne zastosowania obejmują obróbkę skrawaniem, przetwórstwo tworzyw sztucznych i gumy, obróbkę drewna i kompozytów, elektronikę, montaż z użyciem klejów oraz szycie wyrobów tekstylnych. Przydatność należy ocenić dla konkretnego punktu chłodzenia.
Czy może zastąpić ciecz obróbkową?
Można rozważyć jego zastosowanie tam, gdzie odpowiednie jest chłodzenie powietrzem lub obróbka na sucho. Nie zapewnia smarowania, jakie daje ciecz obróbkowa, dlatego należy sprawdzić wymagania dotyczące narzędzia, materiału i procesu.
Czy podstawa magnetyczna przylega do każdej powierzchni maszyny?
Wymaga odpowiedniej powierzchni ferromagnetycznej i dostatecznej siły mocowania w rzeczywistych warunkach pracy. Jeśli wybrana powierzchnia jest niemagnetyczna lub nieodpowiednia, należy sprawdzić sposób montażu.
Jaką temperaturę na wylocie gwarantuje urządzenie?
Aktualna strona produktu nie podaje gwarantowanej temperatury na wylocie. Zapytaj o wydajność dla planowanych warunków na wlocie, ustawień i wymaganego chłodzenia.
Czy urządzenie wymaga energii elektrycznej?
Funkcja chłodzenia jest zasilana sprężonym powietrzem. Sprężarka zużywa energię, a wszelkie zewnętrzne układy sterowania elektrycznego mają własne wymagania dotyczące zasilania.
Jakie informacje należy podać do oceny doboru modelu?
Opisz proces, materiał, obiekt chłodzenia, wymagany rezultat, dostępne ciśnienie i przepływ powietrza, jakość powietrza, miejsce montażu oraz harmonogram pracy.
Skieruj chłodzenie bezpośrednio do punktu pracy
TC-010-B łączy źródło chłodzenia zasilane sprężonym powietrzem z regulowanym układem do montażu na stanowisku pracy. Jego przydatność w różnych branżach wynika z możliwości skierowania strumienia zimnego powietrza na określony obiekt i sprawdzenia rezultatu w warunkach produkcyjnych.
Zapoznaj się ze specyfikacją pistoletu zimnego powietrza HOMIPNEU do chłodzenia punktowego i podaj szczegóły procesu oraz zasilania powietrzem, prosząc o ocenę zastosowania lub wycenę.