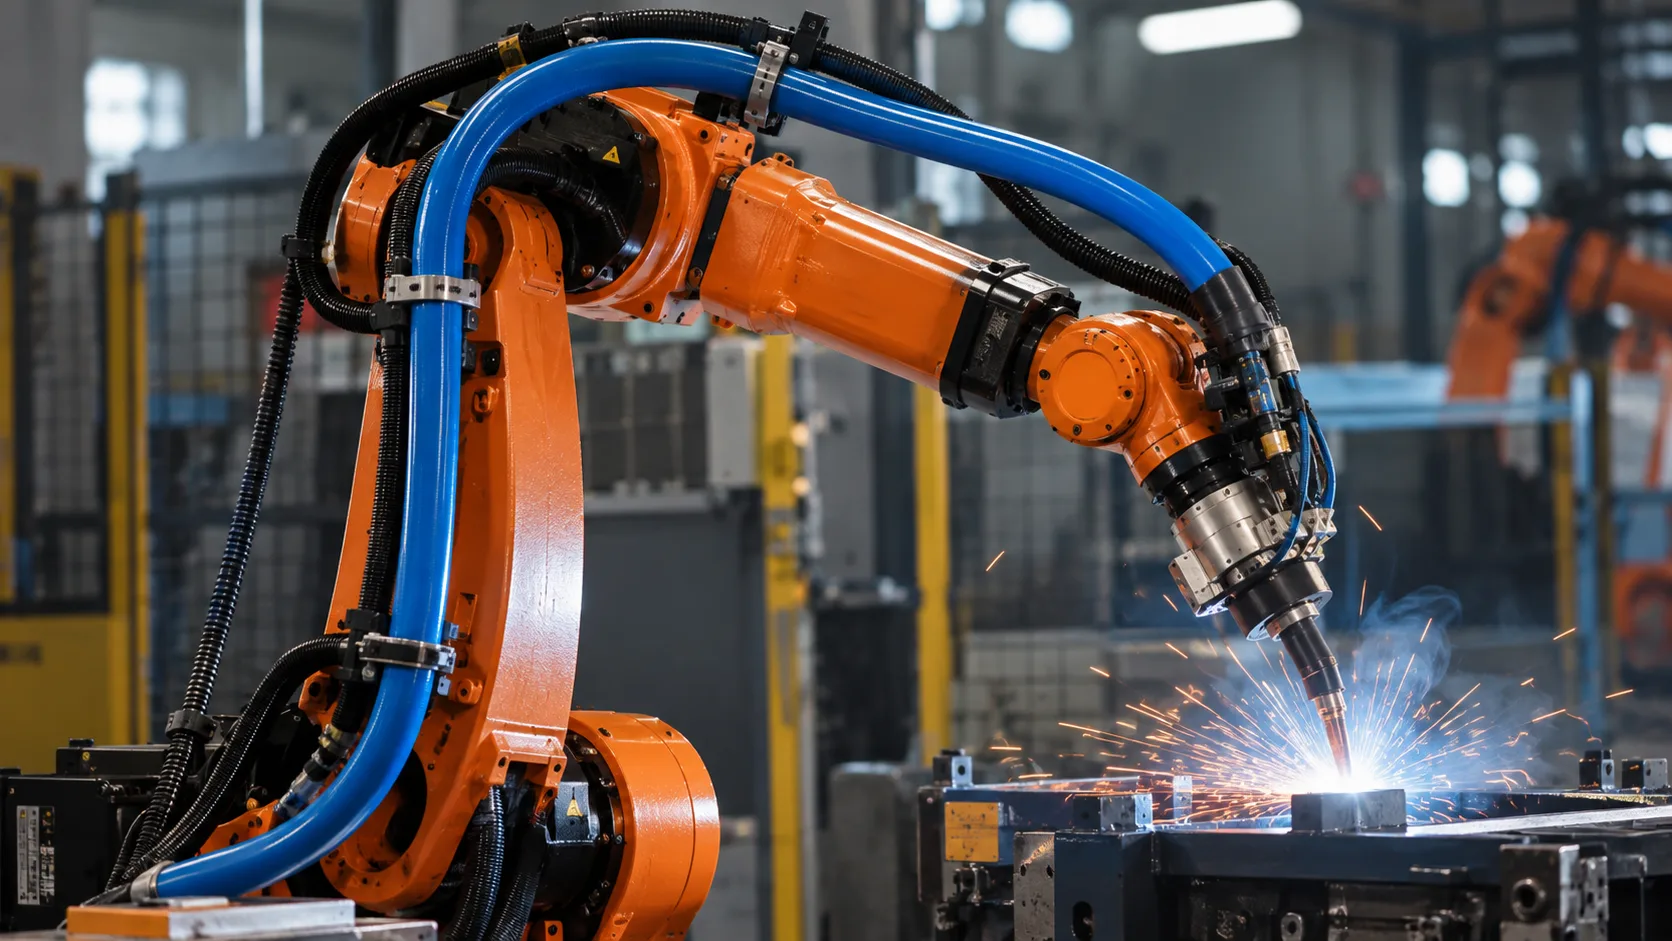
वेल्डिंग ऑटोमेशन वायवीय वायु लाइन पर असामान्य मांगें रखता है। एक ट्यूब को रोबोट ग्रिपर, क्लैंप, पोजिशनिंग सिलेंडर या वेल्डिंग-गन एक्सेसरी को फीड करने की आवश्यकता हो सकती है जबकि पास में चिंगारियां, गर्म कण, घर्षण और बार-बार होने वाली गति मौजूद हों। साधारण ट्यूबिंग अभी भी संपीड़ित हवा ले जा सकती है, लेकिन इसकी खुली सतह वायवीय सर्किट के डिज़ाइन जीवन तक पहुंचने से बहुत पहले क्षतिग्रस्त हो सकती है।
यह HOMIPNEU डबल लेयर एंटी-स्पार्क PU वायवीय ट्यूब एक लचीली पॉलीयूरेथेन आंतरिक ट्यूब का उपयोग करता है जिसमें ज्वाला-मंदक सुरक्षात्मक बाहरी परत होती है। डबल-लेयर संरचना का उद्देश्य वेल्डिंग चिंगारियों, गर्म स्पैटर और धातु के कणों से नुकसान को कम करना है जबकि औद्योगिक वायु रूटिंग के लिए व्यावहारिक लचीलापन बनाए रखना है।
यह गाइड बताता है कि एंटी-स्पार्क PU ट्यूबिंग कहाँ फिट होती है, PUH मॉडल कैसे चुनें, वायुप्रवाह के लिए लाइन का आकार कैसे निर्धारित करें, और कौन से खतरों के लिए अभी भी अलग गार्ड या अलग होज़ की आवश्यकता होती है। यह उत्पाद सुरक्षा-उन्मुख ट्यूबिंग है, सीधी लौ, लंबे समय तक पिघली धातु के संपर्क या हर वेल्डिंग खतरे के खिलाफ गारंटी नहीं।
डबल-लेयर एंटी-स्पार्क PU ट्यूबिंग क्या है?
डबल-लेयर एंटी-स्पार्क PU ट्यूबिंग एक वायवीय लाइन में दो कार्यों को जोड़ती है। आंतरिक पॉलीयूरेथेन ट्यूब संपीड़ित हवा ले जाती है और मार्ग को मशीन घटकों के चारों ओर मोड़ने की अनुमति देती है। बाहरी सुरक्षात्मक परत आकस्मिक चिंगारियों, गर्म कणों, घर्षण और वेल्ड स्पैटर के खिलाफ बलिदान या परिरक्षण सतह के रूप में कार्य करती है।
वेल्डिंग सेल में, ट्यूब का बाहरी हिस्सा खतरे के संपर्क में आ सकता है, भले ही अंदर की हवा साफ और सूखी हो। एक सुरक्षात्मक बाहरी परत उस संपर्क को दबाव-वहन करने वाली आंतरिक ट्यूब से अलग करने में मदद करती है। यह लाइन को वेल्ड पूल से दूर रखने, सीधे प्रभाव बिंदुओं पर गार्ड का उपयोग करने और निवारक रखरखाव के दौरान मार्ग का निरीक्षण करने की आवश्यकता को समाप्त नहीं करती है।
वेल्डिंग सेल को संरक्षित वायवीय ट्यूबिंग की आवश्यकता क्यों है
रोबोटिक और ऑटोमोटिव वेल्डिंग स्टेशन आमतौर पर वायवीय क्लैंप, ग्रिपर, स्लाइड, लोकेटर, लिफ्टर और टूल-चेंज तंत्र का उपयोग करते हैं। उनकी वायु ट्यूबें रोबोट आर्म, फिक्स्चर, गेट और वेल्ड गन के साथ गुजर सकती हैं। उत्पादन के दौरान, लाइन का सामना हो सकता है:
- वेल्डिंग चिंगारियों और गर्म स्पैटर के छोटे विस्फोट
- फैब्रिकेशन से धातु की धूल और तेज चिप्स
- रोबोट या फिक्स्चर के चलने पर बार-बार झुकना
- ब्रैकेट, गार्ड और केबल कैरियर के साथ संपर्क
- वेल्ड गन या गर्म वर्कपीस से निकलने वाली गर्मी
- तेल की धुंध, सफाई रसायन और कार्यशाला की नमी
- टूलिंग परिवर्तन या रखरखाव के दौरान अप्रत्याशित प्रभाव
एक मानक लचीली PU ट्यूब संरक्षित नियंत्रण कैबिनेट में पर्याप्त हो सकती है लेकिन खुले वेल्ड जोड़ के बगल में अनुपयुक्त है। सही समाधान अक्सर मिश्रित इंस्टॉलेशन होता है: साफ क्षेत्रों में पारंपरिक ट्यूबिंग और कणों और घर्षण का सामना करने वाले वर्गों में डबल-लेयर एंटी-स्पार्क ट्यूब।
प्रकाशित निर्माण और संचालन डेटा
| पैरामीटर | प्रकाशित विशिष्टता | चयन का अर्थ |
|---|---|---|
| उत्पाद श्रृंखला | PUH श्रृंखला | नमूने या कोटेशन का अनुरोध करते समय PUH मॉडल कोड का उपयोग करें |
| संरचना | डबल-लेयर पॉलीयूरेथेन ट्यूबिंग | लचीली आंतरिक ट्यूब और ज्वाला-मंदक सुरक्षात्मक बाहरी परत |
| कार्य माध्यम | संपीड़ित हवा और संगत गैर-संक्षारक गैसें | हवा के अलावा कुछ भी उपयोग करने से पहले गैस संगतता की पुष्टि करें |
| कार्य तापमान | −20°C से +80°C | पूर्ण असेंबली और दबाव डीरेटिंग सत्यापित करें |
| अनुशंसित निरंतर तापमान | −10°C से +60°C | निरंतर सेवा योजना के लिए इस अधिक रूढ़िवादी सीमा का उपयोग करें |
| अधिकतम कार्य दबाव | 1.0 MPa / 10 bar 20°C पर | ट्यूब का तापमान बढ़ने पर रेटिंग कम हो जाती है |
| न्यूनतम फटने का दबाव | 3.0 MPa / 30 bar 20°C पर | फटने का दबाव अनुमेय संचालन दबाव नहीं है |
| मानक रोल लंबाई | 100 m | प्रत्येक मॉडल के लिए मात्रा और पैकेजिंग की पुष्टि करें |
| मुख्य कार्य | चिंगारियों और गर्म स्पैटर के खिलाफ सुरक्षा के साथ संपीड़ित-वायु संचरण | सुरक्षा आकस्मिक संपर्क के लिए है, सीधी लौ संपर्क के लिए नहीं |
10 bar कार्य-दबाव संदर्भ लगभग 20°C पर लागू होता है। इसे गर्म वेल्डिंग सेल में अपरिवर्तित नहीं कॉपी किया जाना चाहिए। वास्तविक ट्यूब-मार्ग तापमान मापें और चुने गए मॉडल के लिए लागू दबाव-तापमान पुष्टि का अनुरोध करें।
PUH मॉडल चयन
| मॉडल | बाहरी व्यास | आंतरिक व्यास | रोल | 20°C पर कार्य दबाव | 20°C पर फटना | न्यूनतम बेंड त्रिज्या |
|---|---|---|---|---|---|---|
| PUH0604 | 6 mm | 4 mm | 100 m | 10 bar | 30 bar | 15 mm |
| PUH0805 | 8 mm | 5 mm | 100 m | 10 bar | 30 bar | 20 mm |
| PUH1065 | 10 mm | 6.5 mm | 100 m | 10 bar | 30 bar | 30 mm |
| PUH1280 | 12 mm | 8 mm | 100 m | 10 bar | 30 bar | 45 mm |
| PUH1/4 | 6.35 mm | 4.23 mm | 100 m | 10 bar | 30 bar | 20 mm |
| PUH3/8 | 9.52 mm | 6.35 mm | 100 m | 10 bar | 30 bar | 30 mm |
मॉडल कोड आमतौर पर बाहरी और आंतरिक आयामों को दर्शाता है। उदाहरण के लिए, PUH0805 एक 8 mm बाहरी-व्यास ट्यूब है जिसमें 5 mm बोर है। फिटिंग्स का चयन बाहरी व्यास से करें, लेकिन प्रवाह क्षमता का चयन आंतरिक व्यास और कुल मार्ग प्रतिरोध से करें।
वेल्डिंग सेल के लिए ट्यूब का आकार कैसे चुनें
वेल्डिंग फिक्स्चर में अक्सर कई छोटे सिलेंडर होते हैं जो एक ही समय में चलते हैं। सही ट्यूब आकार चरम मांग, लाइन की लंबाई, वाल्व प्रवाह, फिटिंग प्रतिबंधों और प्रत्येक एक्चुएटर पर आवश्यक न्यूनतम दबाव पर निर्भर करता है। एक ट्यूब जो पायलट सिग्नल के लिए काम करती है, बड़े क्लैंप सिलेंडर के लिए बहुत छोटी हो सकती है।
- 6 x 4 mm: कॉम्पैक्ट शाखाएं, पायलट लाइनें और कम-प्रवाह एक्चुएटर जहां दबाव गिरावट की गणना की जाती है।
- 8 x 5 mm: सामान्य रोबोट और फिक्स्चर शाखाएं जिनमें मध्यम वायुप्रवाह आवश्यकताएं होती हैं।
- 10 x 6.5 mm: लंबे रन, बड़े सिलेंडर या एक साथ मांग जिसके लिए अधिक प्रवाह क्षेत्र की आवश्यकता होती है।
- 12 x 8 mm: उच्च-प्रवाह मशीन शाखाएं, बशर्ते फिटिंग और वाल्व समान क्षमता का समर्थन करें।
- 1/4 और 3/8 इंच: उपयोगी होता है जब वेल्डिंग सेल इंच-आकार की फिटिंग या आयातित उपकरणों के आसपास बनाया गया हो।
सभी प्रासंगिक उपकरणों के चक्र के दौरान सिलेंडर या ग्रिपर पर गतिशील दबाव माप का उपयोग करें। मुख्य नियामक पर एक दबाव गेज स्थिर रह सकता है जबकि एक लंबी छोटी-बोर शाखा स्ट्रोक के अंत में भूखी रहती है। दबाव-गिरावट समीक्षा में क्विक कपलर, प्रवाह नियंत्रण, साइलेंसर और निकास वाल्व शामिल करें।
वायुप्रवाह, दबाव गिरावट और रोबोट चक्र समय
रोबोट चक्र समय होज़ की नाममात्र दबाव रेटिंग से अधिक पर निर्भर करता है। यदि क्लैंप को बंद होने में बहुत अधिक समय लगता है, तो कारण कम आकार की ट्यूब, प्रतिबंधात्मक वाल्व, अवरुद्ध साइलेंसर, रिसाव वाली फिटिंग या अपर्याप्त कंप्रेसर क्षमता हो सकती है।
PUH मॉडल का चयन करते समय, एक्चुएटर बोर, स्ट्रोक, चक्र समय, आपूर्ति दबाव, ट्यूब की लंबाई और एक साथ होने वाली गतियों की संख्या रिकॉर्ड करें। ट्यूब का आकार ऐसा रखें कि सबसे खराब मांग पर न्यूनतम दबाव उपलब्ध रहे। यदि मशीन निर्माता के पास प्रवाह चार्ट है, तो उसका उपयोग करें; अन्यथा, उत्पादन गति पर एक प्रतिनिधि असेंबली का परीक्षण करें।
बड़ी ट्यूब स्वतः बेहतर नहीं होती। यह लागत, वजन और रूटिंग स्थान जोड़ती है, और मौजूदा कोलेट में फिट नहीं हो सकती। लक्ष्य एक संतुलित सर्किट है जिसमें ट्यूब, वाल्व, फिटिंग और एक्चुएटर मेल खाते हैं।
तापमान और दबाव डीरेटिंग
प्रकाशित कार्य तापमान −20°C से +80°C है, जिसमें −10°C से +60°C की अनुशंसित निरंतर सीमा है। 10 bar कार्य दबाव और 30 bar न्यूनतम फटने का दबाव 20°C पर बताए गए हैं। ट्यूब का तापमान बढ़ने पर अधिकतम कार्य दबाव कम हो जाता है।
वेल्डिंग सेल स्थानीय गर्म क्षेत्र बना सकते हैं जिन्हें नजरअंदाज करना आसान होता है। गार्ड के पीछे की ट्यूब पास के वेल्ड गन, गर्म स्टील, मोटर, ट्रांसफार्मर या बंद कैबिनेट से गर्म हो सकती है। सेल के सबसे खराब उत्पादन तापमान तक पहुंचने के बाद मार्ग की जांच करें। डिजाइन को मंजूरी देने से पहले उस तापमान पर अनुमेय दबाव के बारे में पूछें।
सामान्य संचालन के लिए न्यूनतम फटने के दबाव को सुरक्षा कारक के रूप में उपयोग न करें। फटने का दबाव एक निर्दिष्ट स्थिति के तहत एक विनाशकारी सीमा है, लक्ष्य सेटिंग नहीं। मशीन निर्माता की दबाव सीमाओं, लागू मानकों और फिटिंग निर्माता की रेटिंग का पालन करें।
बाहरी परत किससे बचाती है
सुरक्षात्मक बाहरी परत वेल्डिंग चिंगारियों, गर्म कणों, वेल्ड स्पैटर और सामान्य औद्योगिक घर्षण से होने वाले नुकसान को कम करने में मदद करने के लिए है। यह वहां सबसे मूल्यवान है जहां जोखिम रुक-रुक कर होता है और लाइन को उचित क्लीयरेंस के साथ रूट किया जा सकता है।
अतिरिक्त सुरक्षा का उपयोग करें जब ट्यूब सीधे आर्क के रास्ते में हो, बार-बार बड़े गर्म टुकड़ों से टकराती हो, खुली लौ के संपर्क में हो या ताजा वेल्डेड हिस्से के खिलाफ दबी हो। एक धातु गार्ड, हीट शील्ड, केबल कैरियर, स्टैंड-ऑफ ब्रैकेट या वैकल्पिक मार्ग की आवश्यकता हो सकती है। किसी भी वायवीय ट्यूब को पूरी तरह से स्पार्क-प्रूफ नहीं बताया जाना चाहिए।
एंटी-स्पार्क ट्यूब बनाम मानक PU ट्यूब
| चयन प्रश्न | मानक PU ट्यूब | डबल-लेयर एंटी-स्पार्क PUH ट्यूब |
|---|---|---|
| साफ नियंत्रण कैबिनेट | अक्सर पर्याप्त | जब तक घर्षण मौजूद न हो, अनावश्यक हो सकता है |
| आकस्मिक वेल्डिंग चिंगारियां | परिरक्षण की आवश्यकता है या तेजी से घिस सकता है | बाहरी परत सुरक्षा जोड़ती है |
| फिक्स्चर के पास गर्म स्पैटर | सावधानीपूर्वक रूटिंग और गार्ड की आवश्यकता है | इस प्रकार के जोखिम के लिए डिज़ाइन किया गया, सीमाओं के साथ |
| बहुत तंग चलती मार्ग | आमतौर पर मोड़ना आसान | बाहरी-परत लचीलापन और बेंड त्रिज्या की जांच करें |
| सीधा पिघली-धातु संपर्क | उपयुक्त नहीं | अलग इंजीनियर बैरियर के बिना उपयुक्त नहीं |
| मूल्य-संवेदनशील साफ क्षेत्र | व्यावहारिक विकल्प हो सकता है | केवल वहीं उपयोग करें जहां सुरक्षा की आवश्यकता हो |
मिश्रित-सामग्री रूटिंग आम है। संरक्षित क्षेत्रों में मानक PU का उपयोग करें और वेल्डिंग फिक्स्चर के पास एंटी-स्पार्क PUH, फिर संगत फिटिंग या संरक्षित ट्रांजिशन के साथ वर्गों को जोड़ें। बिल ऑफ मटेरियल और रखरखाव लेबल स्पष्ट रखें ताकि खुले क्षेत्र में गलती से मानक ट्यूब स्थापित न हो जाए।
रोबोटिक वेल्डिंग में अनुप्रयोग
रोबोट आर्म और वेल्डिंग गन को ग्रिपर, वायवीय क्लैंप, टूल चेंजर, कूलिंग सहायक या पोजिशनिंग उपकरणों के लिए हवा की आवश्यकता हो सकती है। ट्यूबिंग को फिटिंग पर खिंचाव या रोबोट बॉडी के खिलाफ रगड़ के बिना आंदोलन को समायोजित करना चाहिए।
जहां संभव हो रोबोट के अनुमोदित ड्रेस-पैक क्षेत्र के माध्यम से मार्ग की योजना बनाएं। पूर्ण रोबोट प्रोग्राम के दौरान अधिकतम बेंड त्रिज्या का निरीक्षण करें, न कि केवल होम स्थिति में। प्रकाशित PUH बेंड त्रिज्या मॉडल के अनुसार लगभग 15 से 45 mm तक होती है। स्थिर होने पर स्वीकार्य दिखने वाला मार्ग कलाई घूमने पर मुड़ सकता है।
फिक्स्चर पर फंस सकने वाले ढीले लूप के बजाय नियंत्रित गति के साथ सर्विस लूप प्रदान करें। दोनों सिरों पर स्ट्रेन रिलीफ का उपयोग करें, और बाहरी-परत में कट, चपटे हिस्से या बार-बार संपर्क के निशान दिखाने वाली ट्यूब को बदलें।
ऑटोमोटिव स्पॉट-वेल्डिंग लाइनों में अनुप्रयोग
वाहन-बॉडी वेल्डिंग लाइनें उच्च-चक्र अनुक्रमों में क्लैंप, स्टॉप और लोकेटर का उपयोग करती हैं। एक संरक्षित वायु लाइन खुली ट्यूबिंग पर गिरने वाली चिंगारियों और स्पैटर के कारण होने वाले रखरखाव व्यवधानों को कम कर सकती है।
जब व्यावहारिक हो, ट्यूब को फिक्स्चर शील्ड के पीछे या संरक्षित ब्रैकेट के साथ रखें। गर्म पैनल, वेल्ड गन और पिंच पॉइंट से पर्याप्त क्लीयरेंस रखें। सत्यापित करें कि बाहरी परत चलती टूलिंग और हार्ड स्टॉप के बीच फंसी नहीं है।
धातु फैब्रिकेशन और कटिंग उपकरण में अनुप्रयोग
धातु-प्रसंस्करण मशीनरी कटिंग, फॉर्मिंग या वेल्डिंग के साथ वायवीय क्लैंप, स्लाइड और ब्लो-ऑफ कार्यों को जोड़ सकती है। चिप्स और गर्म कण ट्यूबिंग को घिस सकते हैं, भले ही वेल्डिंग निरंतर न हो।
ब्लो-ऑफ सेवा के लिए, पुष्टि करें कि चयनित बोर और कंप्रेसर आवश्यक वायुप्रवाह प्रदान कर सकते हैं। क्लैंप और एक्चुएटर के लिए, गतिशील दबाव और चक्र समय की जांच करें। ट्यूब को तेज चिप्स से दूर रखें और यदि मलबा लगातार हो तो इसे गाइड या सुरक्षात्मक आस्तीन के माध्यम से रूट करें।
वेल्डिंग के पास वायवीय उपकरणों में अनुप्रयोग
वायवीय उपकरण और सर्विस स्टेशन वेल्डिंग फिक्स्चर के करीब काम कर सकते हैं। एक संरक्षित ट्यूब फिक्स्ड टूल ड्रॉप, बैलेंसर, क्लैंप या सहायक एक्चुएटर के लिए उपयोगी हो सकती है। ऑपरेटर द्वारा फर्श पर खींची जाने वाली हैंडहेल्ड होज़ के लिए, एर्गोनोमिक लचीलेपन, घर्षण और ट्रिप खतरों पर भी ध्यान देने की आवश्यकता है।
एंटी-स्पार्क एयर ट्यूबिंग को विद्युत प्रवाहकीय या ग्राउंडेड होज़ के साथ भ्रमित न करें। यदि उपकरण या खतरनाक-क्षेत्र मूल्यांकन के लिए एक परिभाषित विद्युत पथ की आवश्यकता होती है, तो उस अलग संपत्ति को निर्दिष्ट और परीक्षण करें।
फिटिंग संगतता और इंस्टॉलेशन
उत्पाद पृष्ठ ट्यूब बाहरी व्यास द्वारा चयनित उपयुक्त पुश-इन फिटिंग की पहचान करता है। सही इंस्टॉलेशन आवश्यक है क्योंकि सुरक्षात्मक बाहरी परत खराब सील या अपूर्ण प्रवेश के लिए क्षतिपूर्ति नहीं करती है।
- सटीक PUH बाहरी व्यास और दबाव सीमा के लिए अनुमोदित फिटिंग चुनें।
- तेज वायवीय ट्यूब कटर का उपयोग करके ट्यूब को वर्गाकार काटें।
- कट का निरीक्षण अंडाकारपन, आंसू, कुचली परतों या खुली आंतरिक क्षति के लिए करें।
- ट्यूब को पूरी तरह से फिटिंग में डालें जब तक यह आंतरिक स्टॉप तक न पहुंच जाए।
- पहले मोड़ को फिटिंग के आवश्यक सीधे खंड के बाहर रखें।
- कनेक्शन को हल्के से पुल-टेस्ट करें और नियंत्रित दबाव पर लीक-टेस्ट करें।
- रोबोट गति के दौरान और सेल के ऑपरेटिंग तापमान तक पहुँचने के बाद फिटिंग की जाँच करें।
ब्राउज़ करें HOMIPNEU न्यूमेटिक फिटिंग श्रेणी कनेक्शन प्रारूपों के लिए। बॉडी सामग्री, सील, थ्रेड और ट्यूब स्वीकृति विशिष्टता को एक असेंबली के रूप में सत्यापित करें।
बेंड रेडियस, मूवमेंट और केबल प्रबंधन
न्यूनतम बेंड रेडियस एक डिज़ाइन सीमा है, जबरन इंस्टॉलेशन के लिए लक्ष्य नहीं। PUH0604 के लिए यह 15 mm सूचीबद्ध है; PUH0805 20 mm है; PUH1065 और PUH3/8 30 mm हैं; PUH1280 45 mm है; और PUH1/4 20 mm है।
ट्यूब को उसकी धुरी के चारों ओर मुड़ने से बचाएँ। रोबोट रूट के लिए गाइडेड लूप, बेंड लिमिटर या ड्रेस पैक की आवश्यकता हो सकती है। इतनी कसकर क्लैंपिंग से बचें कि बाहरी परत कुचल जाए। जहाँ ट्यूब किसी ब्रैकेट को पार करती है, वहाँ गोल किनारा या स्लीव का उपयोग करें और पूरे मशीन साइकल के दौरान रगड़ की जाँच करें।
नमी, रसायन और अन्य सीमाएँ
कार्यशील माध्यम संपीड़ित हवा और संगत गैर-संक्षारक गैसें हैं। एक एंटी-स्पार्क बाहरी परत ट्यूब को एसिड, क्षार, सॉल्वैंट, वेल्डिंग धुएँ या सफाई रसायनों के प्रति सार्वभौमिक रूप से प्रतिरोधी नहीं बनाती।
आंतरिक वायु गुणवत्ता और बाहरी संपर्क की समीक्षा अलग-अलग करें। संपीड़ित-हवा का कंडेनसेट निचले बिंदुओं पर जमा हो सकता है, जबकि डीग्रीज़र और कूलेंट मिस्ट बाहरी सतह पर हमला कर सकते हैं। वॉश स्टेशन या रासायनिक प्रक्रिया के पास ट्यूब का उपयोग करने से पहले सटीक सांद्रता, तापमान और संपर्क समय के लिए रासायनिक अनुकूलता की पुष्टि करें।
निरीक्षण और निवारक रखरखाव
वेल्डिंग सेल के नियमित दृश्य निरीक्षण में एंटी-स्पार्क ट्यूबिंग को शामिल करें। कट, पंक्चर, जलने के निशान, पिघले स्थान, कठोर हुए हिस्से, चपटे मोड़, बाहरी परत तक घिसाव, खुली आंतरिक ट्यूब और फिटिंग की गति को देखें।
फिक्स्चर परिवर्तन, टकराव घटनाओं, असामान्य रूप से गर्म वेल्ड प्रोग्राम और रखरखाव कार्य के बाद निरीक्षण करें। एक छोटा निशान ऐसे रूट की पहचान कर सकता है जो वेल्ड प्लूम के बहुत करीब है। हवा के रिसाव की प्रतीक्षा करने के बजाय ब्रैकेट या शील्ड को ठीक करें।
क्लैंप गति, ग्रिपर बल और एंड डिवाइस पर दबाव की निगरानी करें। अचानक परिवर्तन रिसाव, किंक, अवरुद्ध फिटिंग, क्षतिग्रस्त ट्यूब या गर्मी से दबाव डीरेटिंग को दर्शा सकता है।
गार्ड कब जोड़ें या दूसरा उत्पाद कब चुनें
जब स्पार्क लगातार हों, स्पैटर बड़ा हो, ट्यूब सीधे आर्क विकिरण के संपर्क में हो, या गर्म धातु लाइन पर टिक सकती हो, तब गार्ड, हीट शील्ड, स्लीव या वैकल्पिक रूट जोड़ें। जब अनुप्रयोग को लगातार उच्च ताप, भाप, आक्रामक रासायनिक सेवा, प्रवाहकीय ग्राउंडिंग, क्लीनरूम अनुमोदन या पुष्ट PUH सीमा से ऊपर दबाव रेटिंग की आवश्यकता हो, तो किसी भिन्न प्रलेखित होज़ पर विचार करें।
इस ट्यूबिंग को इलेक्ट्रिकल केबल, फायर होज़, हाइड्रोलिक होज़, ऑक्सीजन होज़ या सामान्य-प्रयोजन रासायनिक स्थानांतरण लाइन के रूप में निर्दिष्ट न करें। यह एक न्यूमेटिक संपीड़ित-हवा उत्पाद है जिसमें आकस्मिक वेल्डिंग खतरों के विरुद्ध लक्षित सुरक्षा है।
OEM और वितरकों के लिए ऑर्डरिंग चेकलिस्ट
- PUH मॉडल या आवश्यक बाहरी और आंतरिक व्यास
- मीट्रिक या इंच कनेक्शन मानक
- सामान्य, पीक और प्रूफ दबाव
- न्यूनतम और अधिकतम ट्यूब-रूट तापमान
- आवश्यक सतत ऑपरेटिंग तापमान
- एयरफ़्लो, लाइन लंबाई और अपेक्षित दबाव ड्रॉप
- न्यूनतम बेंड रेडियस और रोबोट मूवमेंट एनवलप
- फिटिंग निर्माता, सील सामग्री और थ्रेड
- स्पार्क, स्पैटर, घिसाव और गर्म सतह के संपर्क
- आंतरिक गैस और बाहरी रासायनिक संपर्क
- रंग, प्रिंटिंग, 100 m रोल मात्रा और पैकेजिंग
- नमूना, निरीक्षण रिकॉर्ड और अनुप्रयोग अनुमोदन आवश्यकताएँ
अक्सर पूछे जाने वाले प्रश्न
डबल-लेयर एंटी-स्पार्क PU न्यूमेटिक ट्यूब का उपयोग किस लिए किया जाता है?
यह रोबोटिक वेल्डिंग, स्पॉट वेल्डिंग, ऑटोमोटिव बॉडी लाइन और धातु-प्रसंस्करण उपकरणों के पास क्लैंप, सिलेंडर, ग्रिपर, वाल्व, फिक्स्चर और अन्य न्यूमेटिक उपकरणों तक संपीड़ित हवा पहुँचाता है।
डबल लेयर कैसे काम करती है?
एक लचीली पॉलीयुरेथेन आंतरिक ट्यूब हवा ले जाती है, जबकि ज्वाला-मंदक सुरक्षात्मक बाहरी परत स्पार्क, गर्म कणों, स्पैटर और घिसाव से होने वाले नुकसान को कम करने में मदद करती है।
क्या ट्यूब पूरी तरह स्पार्क-प्रूफ है?
नहीं। यह आकस्मिक वेल्डिंग संपर्क से होने वाले नुकसान को कम करने के लिए है। सीधी ज्वाला, पिघली धातु के साथ लंबे समय तक संपर्क और तीव्र विकिरण ऊष्मा के लिए अलग गार्ड, शील्ड या भिन्न इंजीनियर्ड उत्पाद की आवश्यकता होती है।
कौन-कौन से आकार उपलब्ध हैं?
प्रकाशित मॉडलों में 6 x 4, 8 x 5, 10 x 6.5 और 12 x 8 mm, साथ ही 1/4 inch और 3/8 inch विकल्प शामिल हैं। सभी सूचीबद्ध मॉडल 100 m मानक रोल का उपयोग करते हैं।
कार्यशील दबाव क्या है?
प्रकाशित संदर्भ लगभग 20°C पर 10 bar या 1.0 MPa है, साथ ही 20°C पर 30 bar न्यूनतम बर्स्ट संदर्भ है। तापमान बढ़ने पर अनुमेय कार्यशील दबाव घटता है।
किस तापमान सीमा का उपयोग किया जाना चाहिए?
प्रकाशित कार्यशील सीमा −20°C से +80°C है, जबकि −10°C से +60°C अनुशंसित सतत सीमा है। वास्तविक रूट के लिए दबाव डीरेटिंग और पूरी असेंबली की पुष्टि करें।
क्या इसका उपयोग गतिमान रोबोट आर्म पर किया जा सकता है?
इस पर रोबोटिक रूटिंग के लिए विचार किया जा सकता है जब मॉडल का बेंड रेडियस, फ्लेक्स पाथ, टॉर्शन, साइकल काउंट और फिटिंग रिटेंशन सत्यापित हों। जहाँ आवश्यक हो वहाँ गाइडेड ड्रेस पैक या केबल कैरियर का उपयोग करें।
क्या इसे पुश-इन फिटिंग्स से जोड़ा जा सकता है?
हाँ। सटीक ट्यूब बाहरी व्यास के अनुसार फिटिंग चुनें और सामग्री, दबाव और तापमान अनुकूलता की पुष्टि करें। समकोण पर काटें और पूरी तरह डालें।
क्या बाहरी परत UL94 V-0 प्रमाणन प्रदान करती है?
बिना सटीक उत्पाद के लागू प्रमाणपत्र या परीक्षण रिपोर्ट के ज्वाला रेटिंग न मानें। उत्पाद पृष्ठ ज्वाला-मंदक सुरक्षात्मक सामग्री का वर्णन करता है, लेकिन सार्वभौमिक UL94 प्रमाणन स्थापित नहीं करता।
क्या यह ऑक्सीजन या अन्य गैसें ले जा सकती है?
प्रकाशित माध्यम संपीड़ित हवा और संगत गैर-संक्षारक गैसें हैं। सामान्य प्लांट हवा के अलावा कुछ भी उपयोग करने से पहले गैस अनुकूलता, स्वच्छता, दबाव और सुरक्षा आवश्यकताओं की पुष्टि करें।
एयर लाइन की सुरक्षा करें, फिर सेल को सत्यापित करें
डबल-लेयर एंटी-स्पार्क PU ट्यूबिंग वेल्डिंग रोबोट, फिक्स्चर और धातु-प्रसंस्करण उपकरणों के पास न्यूमेटिक रूट के लिए एक केंद्रित समाधान है। सुरक्षात्मक बाहरी परत आकस्मिक स्पार्क और स्पैटर से होने वाले नुकसान को कम करने में मदद करती है, जबकि PU आंतरिक ट्यूब वाल्व, सिलेंडर और गतिमान मशीनरी के आसपास लचीली रूटिंग प्रदान करती है।
विश्वसनीय परिणाम PUH मॉडल को प्रवाह, दबाव, तापमान, बेंड रेडियस, फिटिंग और रोबोट गति से मिलाकर प्राप्त होते हैं। समीक्षा करें डबल लेयर एंटी-स्पार्क PU न्यूमेटिक ट्यूब विशिष्टताएँ, फिर मॉडल पुष्टि के लिए वेल्डिंग वातावरण और पूरी एयर-लाइन आवश्यकताएँ प्रदान करें। अन्य ट्यूबिंग विकल्पों के लिए, तुलना करें HOMIPNEU एयर होज़ रेंज.